La inspección por IA impulsa el éxito de los procesadores cárnicos

Este artículo apareció originalmente en la revista MEATing Point. Haga clic aquí para acceder al artículo en el sitio web de la publicación (el artículo aparece en la página 18).
El control de calidad y la seguridad alimentaria nunca han sido tan críticos ni tan complejos para los procesadores y envasadores de carne y aves. Las empresas están siendo llevadas al límite de su capacidad operativa para responder a las crecientes demandas de rendimiento, a pesar de que la retención de personal sigue siendo un problema en todo el sector.
Naturalmente, cuando un equipo de garantía de calidad tiene dificultades para cumplir con estas demandas, las operaciones deben ralentizarse. También existe una mayor probabilidad de cometer errores de inspección, generar residuos excesivos o posiblemente innecesarios, o que materiales extraños peligrosos se introduzcan en el flujo de producción.
Estas son solo algunas de las razones por las que muchas empresas de procesamiento invierten en tecnologías de inspección por visión con inteligencia artificial (IA) para satisfacer estas crecientes demandas y reforzar sus esfuerzos en seguridad alimentaria. Cada día surgen nuevas aplicaciones para optimizar la clasificación de productos y la detección de materiales extraños, lo que convierte este momento en una oportunidad ideal para que las empresas modernicen sus operaciones y obtengan una ventaja competitiva.
Una evolución en las tecnologías de inspección
El panorama de las tecnologías disponibles para mejorar la inspección y la detección de materiales extraños ha cambiado drásticamente en los últimos años. Las empresas de procesamiento de carne y aves han utilizado sistemas de rayos X y detectores de metales en línea como instrumentos vitales de control de calidad durante décadas.
Sin embargo, su uso principal es la detección de objetos densos como metales, piedras y materiales similares. Son menos adecuados para materiales extraños blandos como papel, plástico y películas, que pueden dañar los equipos de procesamiento o provocar costosas retiradas de productos.
Las tecnologías tradicionales tienen limitaciones y carecen de información precisa sobre los procesos, por lo que los sistemas de inspección por visión automatizados basados en reglas se han convertido en una opción popular para satisfacer las necesidades de garantía de calidad de las plantas cárnicas y avícolas. Las tecnologías de inspección por visión cuentan con un diseño sanitario e incorporan cámaras de alta resolución, iluminación avanzada y un software de análisis robusto para medir diversas características del producto, ya sea en la línea, instalados sobre ella o integrados directamente en un sistema de transporte. Las mediciones del sistema incluyen todo lo relacionado con el tamaño y la forma 2D del producto, el grosor 3D, el color y el veteado, pero también mediciones más avanzadas como la detección de manchas de sangre o estrías en productos crudos, la cobertura del pan en productos procesados, la precisión del recorte, el peso predictivo del producto y más.
Los sistemas de inspección por visión ofrecen análisis en tiempo real durante la producción. Cuando el sistema detecta un defecto o contaminante, puede alertar al operario o detener automáticamente la línea de producción. Para algunos productos, las empresas pueden integrar un método de rechazo automatizado para retirar los productos que no cumplen las especificaciones y mantener el proceso en marcha. La alerta o acción inmediata permite un proceso de control de calidad seguro y constante, garantizando que los productos defectuosos o los materiales extraños no deseados nunca lleguen demasiado lejos en la línea de procesamiento.
Los sistemas de inspección por visión actuales pueden equiparse con tecnología de imagen hiperespectral para una detección y clasificación avanzada de materiales extraños. La imagen hiperespectral utiliza una combinación de tecnologías de espectroscopia e imagen para adquirir imágenes de los productos en longitudes de onda no visibles, lo que amplifica la capacidad del sistema para encontrar materiales extraños potencialmente peligrosos en la superficie del producto.
Más recientemente, se han implementado sistemas de inspección por visión con capacidades avanzadas de aprendizaje automático impulsadas por IA para aumentar la facilidad de uso, lograr mediciones más detalladas y detectar materiales extraños con una precisión notable. El aprendizaje automatizado de las características y especificaciones del producto reduce drásticamente la complejidad del sistema y promueve operaciones continuas para mantener los sistemas funcionando durante más tiempo con menos intervención humana. Un sistema de inspección por visión con IA nunca se toma vacaciones ni días de baja. Puede ofrecer la misma precisión y exactitud mientras permanezca en funcionamiento o hasta que se entrene para una línea de producción o SKU diferente. Las instalaciones pueden integrar los datos recopilados en el software de control de la fábrica para crear un bucle de retroalimentación si así lo desean.

Derecha: Guante identificado en una línea de corte de carne de vacuno mediante inteligencia artificial.
No obstante, con acceso a más datos de inspección y control de procesos que nunca, muchas operaciones que utilizan sistemas avanzados de inspección por visión pueden no estar aprovechando todas las capacidades de su inversión en tecnología de visión.
Optimización de los procesos de producción mediante el aprovechamiento de los datos de inspección
Las tecnologías de inspección por visión automatizadas impulsadas por IA permiten a las empresas analizar el 100% de los productos cuando se integran en sus procesos. Estos valiosos datos ayudan a respaldar los esfuerzos de varios grupos dentro de una organización.
Impactos a nivel de línea de producción
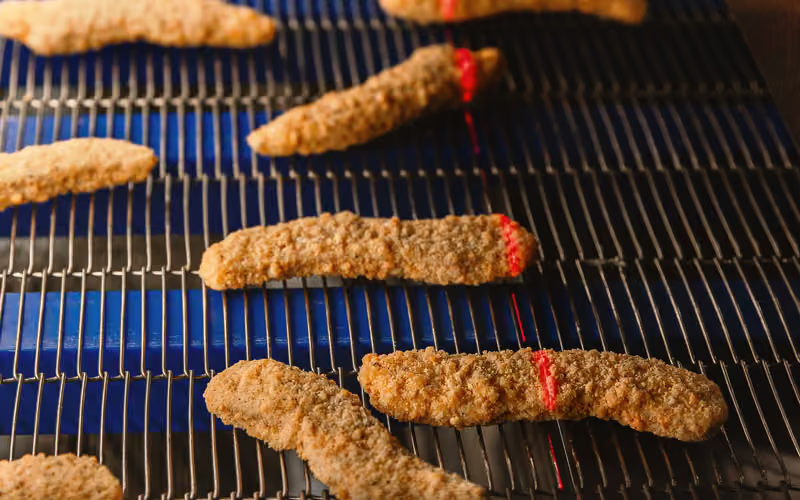
Como uso original, un sistema de visión por IA integrado permite a los operarios de la planta de procesamiento tomar decisiones mejor fundamentadas sobre la calidad y la seguridad alimentaria. Por ejemplo, una empresa de nuggets de pollo que produce 3 millones de unidades al día observará un cierto porcentaje de residuos. Depender únicamente de la inspección manual de los productos para determinar su tamaño, forma, color y cobertura del empanado, u otras características, es una tarea difícil a velocidades de producción completas. Además, en el momento en que se descubre un problema de calidad (por ejemplo, que el color del empanado se vuelve demasiado oscuro porque el aceite de la freidora necesita cambiarse), ya se han desperdiciado varios productos.
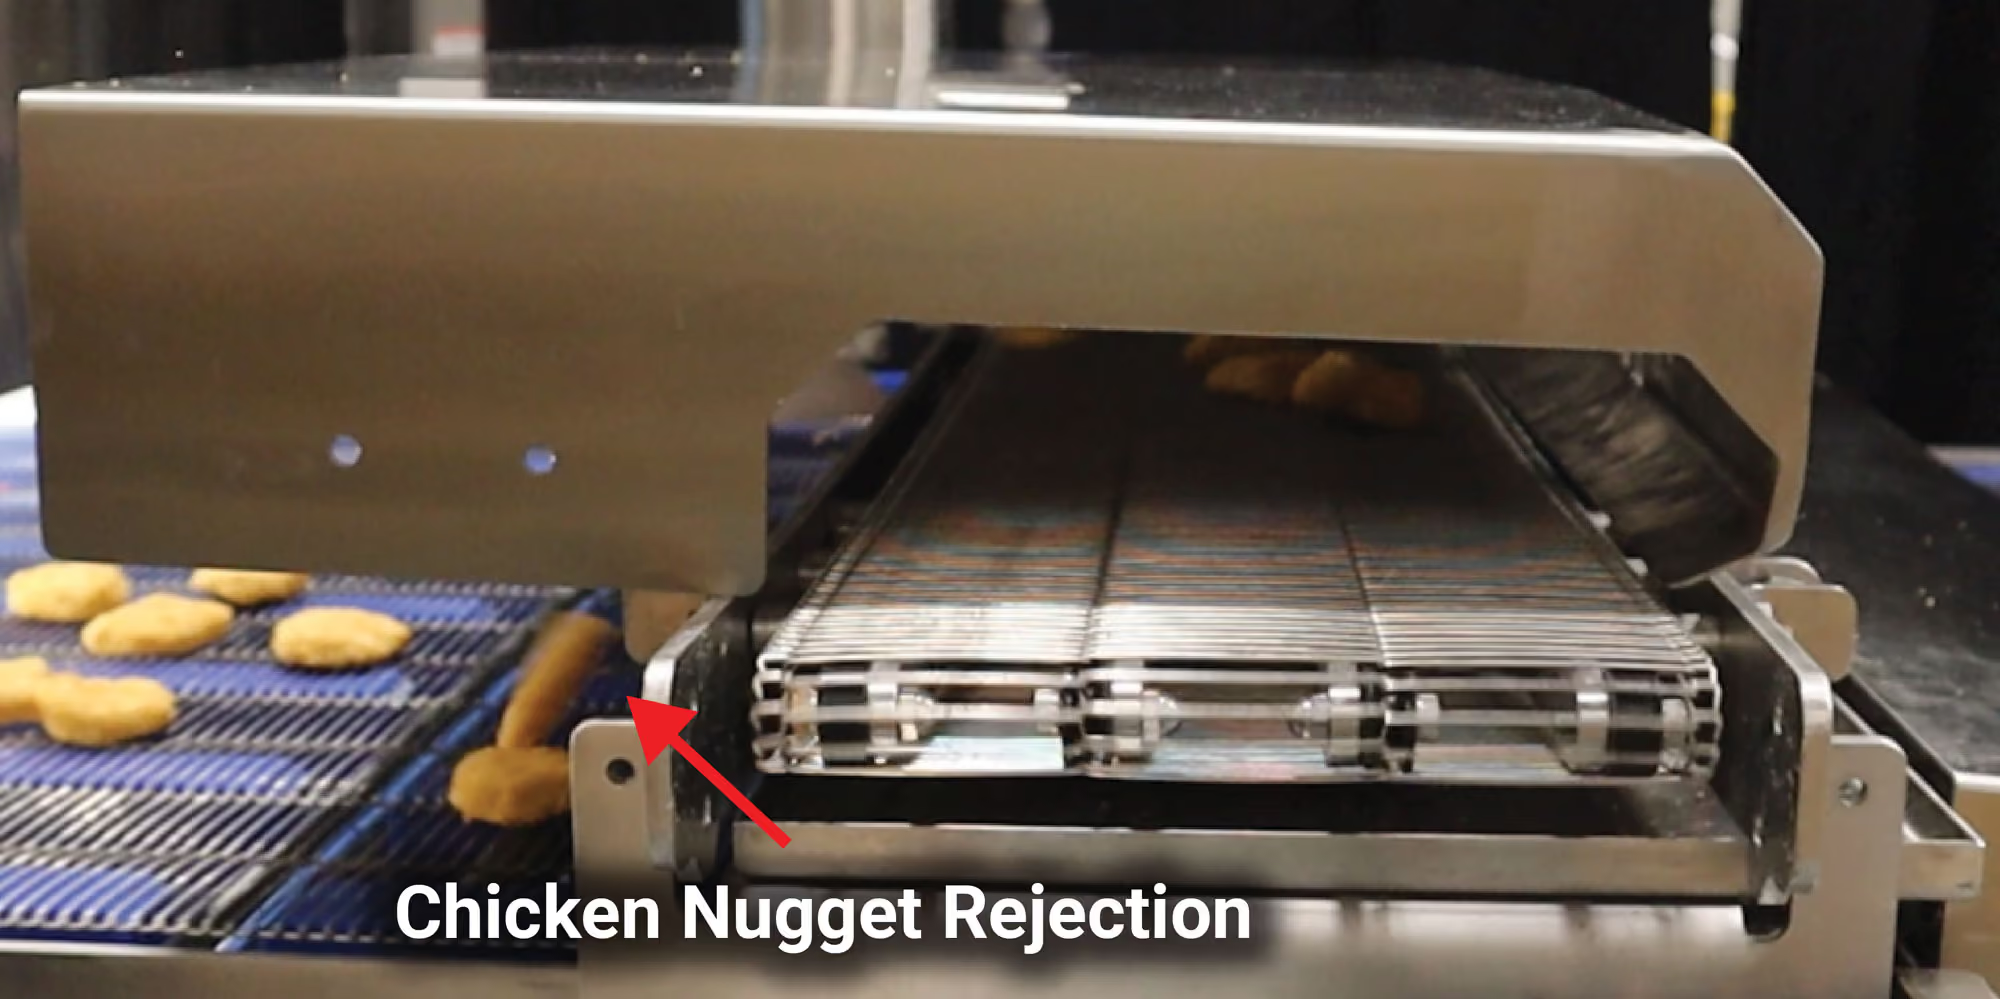
Dado que los sistemas de inspección en línea pueden conectarse con los sistemas MES y SCADA existentes, ayudan a detectar cuándo los productos empiezan a oscurecerse demasiado tras salir de la freidora, permitiendo tomar medidas correctivas inmediatas o avisar al operario.
Para un productor de 3 millones de nuggets de pollo al día, reducir los residuos apenas un 0,5 % (~150 000 nuggets a 1 céntimo la unidad) supone un ahorro considerable a largo plazo, ya que el operario puede tomar decisiones mejor fundamentadas sobre el control del proceso gracias a los datos de visión. Muchas empresas han amortizado sus sistemas de inspección por visión rápidamente solo con el ahorro en residuos.
Impacto a nivel de planta
La inspección por visión mediante IA influye de diversas formas en la precisión y la toma de decisiones en los procesos de planta. En primer lugar, esta tecnología ayuda a determinar las causas raíz de los problemas habituales del proceso.
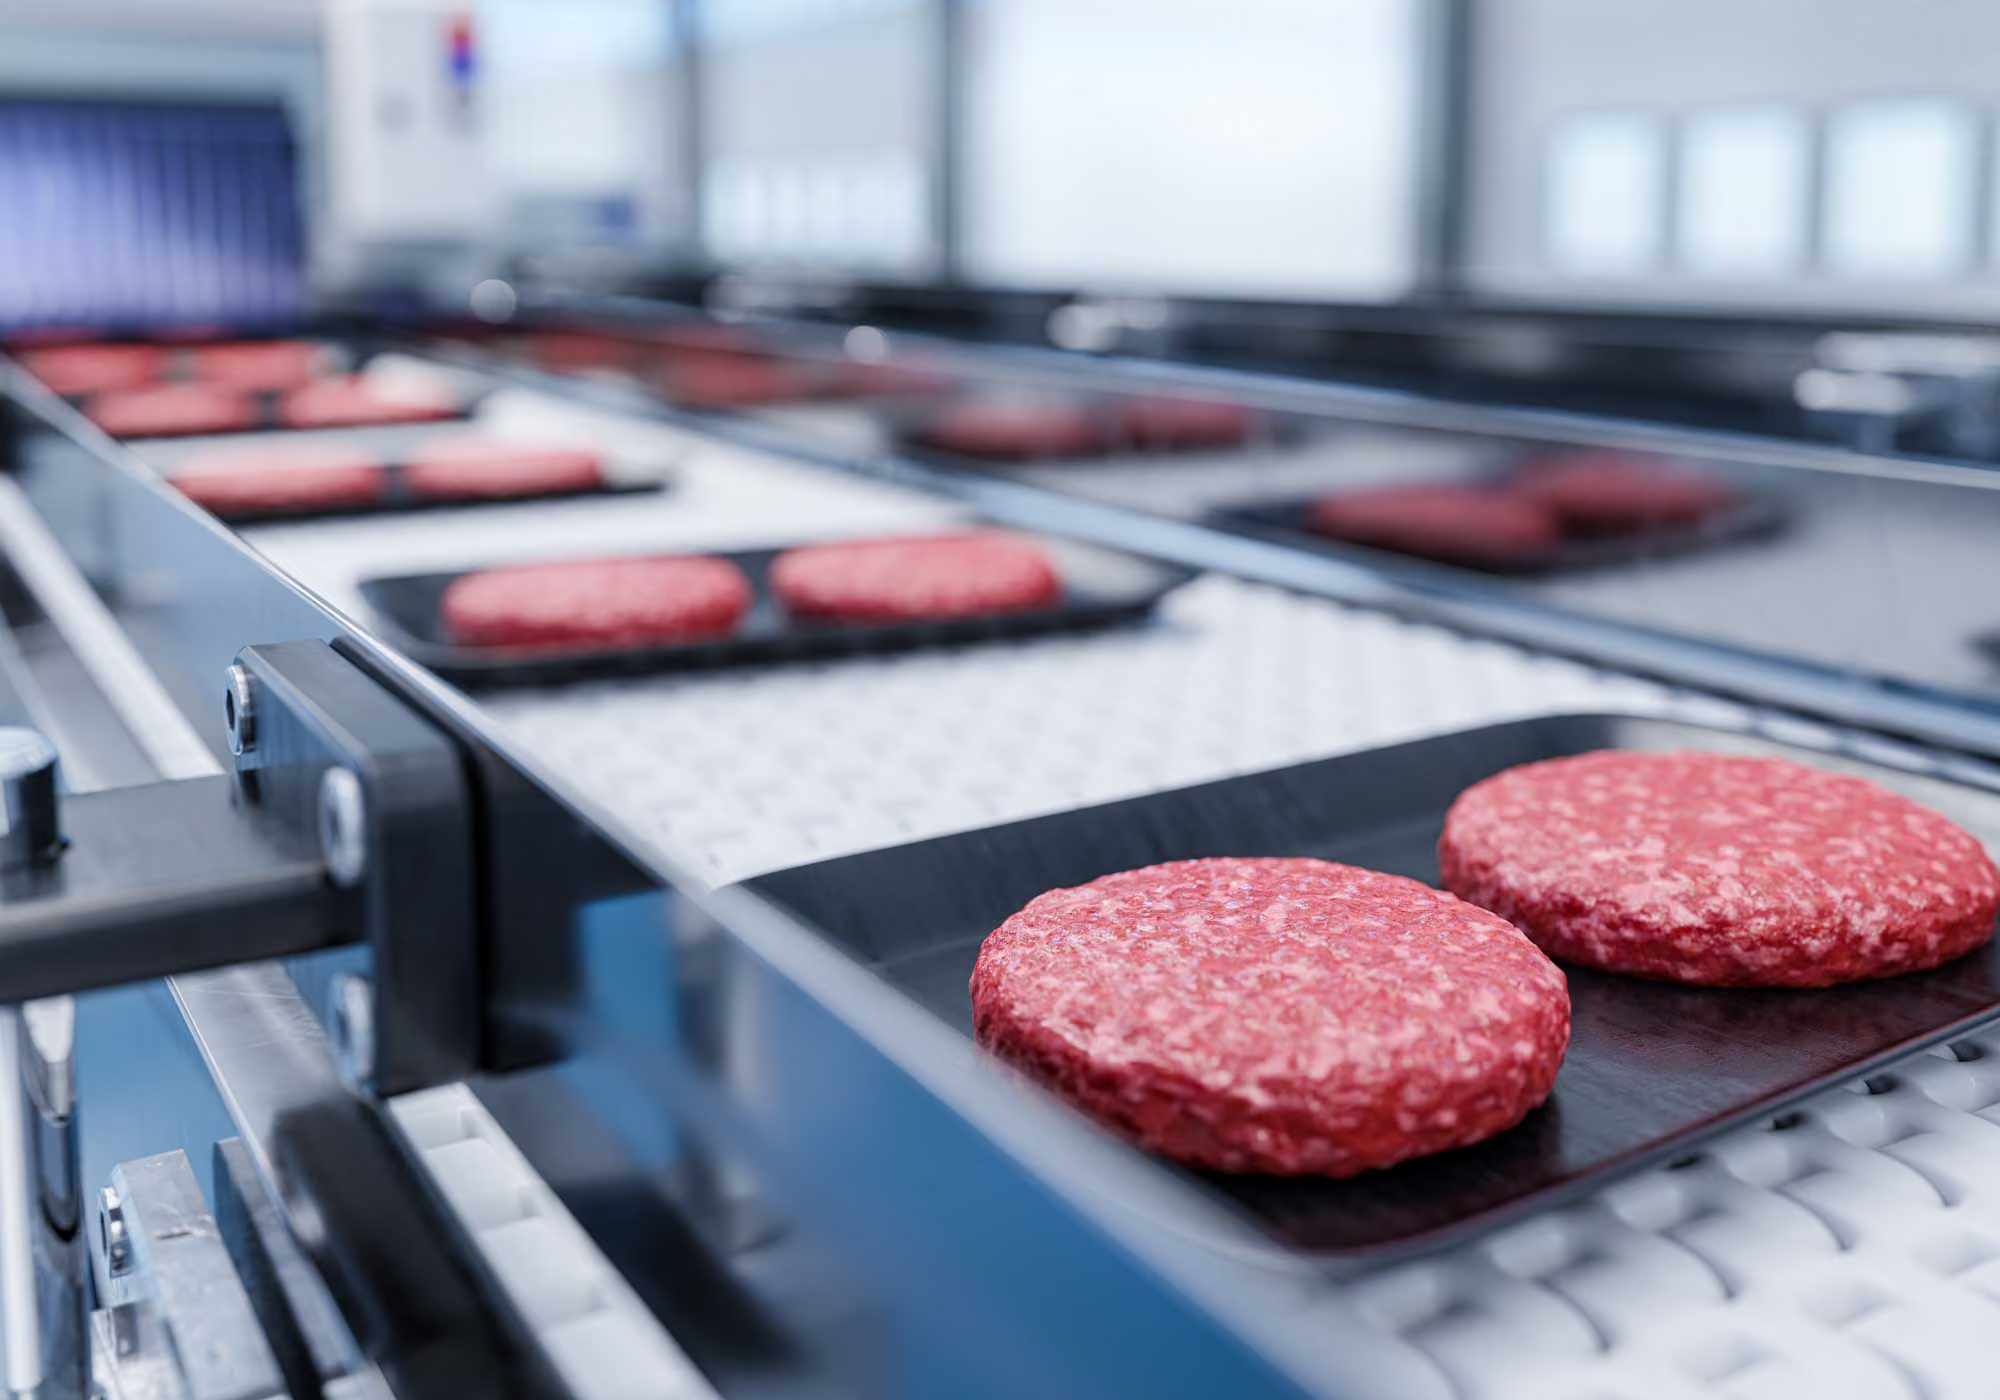
Tomemos como ejemplo una empresa de fabricación de hamburguesas: todas deben formarse con un tamaño o forma específicos para garantizar que se cocinen bien y encajen correctamente en el envase. Si una planta cuenta con varias formadoras que alimentan las siguientes etapas de producción, un sistema de inspección por visión integrado que mida continuamente los productos al salir de las formadoras ayuda a detectar problemas como hamburguesas apiladas, defectos en los bordes, deformaciones excesivas, equipos desgastados y mucho más.

Con estos datos, la empresa puede identificar claramente qué formadoras presentan problemas de consistencia de forma rutinaria. Si los ajustes del proceso no dan resultado, el jefe de planta puede tomar la decisión basada en datos de reparar o sustituir el equipo para evitar más residuos.
La evaluación de proveedores de ingredientes es otra aplicación útil. Las empresas cambian de proveedor por diversos motivos, por lo que contar con un método objetivo para probar nuevos ingredientes en el proceso de producción es una forma rentable de asegurar la selección de proveedores.
Volviendo al productor de nuggets de pollo, supongamos que la empresa cambia de proveedor de rebozado y recibe muestras de varios proveedores para probarlas en su proceso. Ya sea probando productos individuales en un sistema en línea o mediante un sistema sobre la línea, los jefes de planta pueden evaluar rápidamente si el rebozado se cocina correctamente, se adhiere al producto, mantiene la textura y otros atributos visuales. Poder comparar el aspecto del producto con valores programados, en lugar de depender de tablas de colores o de la interpretación del operario, es una forma eficaz de garantizar una transición fluida a un nuevo proveedor.
Impacto a nivel corporativo
Para las grandes empresas de procesamiento de carne y aves, las tecnologías de inspección por visión con IA son de gran ayuda para analizar las tendencias de rendimiento en múltiples centros. Algunos sistemas ofrecen módulos de software que permiten generar informes de rendimiento de toda la planta sobre cualquier aspecto, desde la tasa de rechazo hasta el color o la presencia de atributos visuales en el producto.
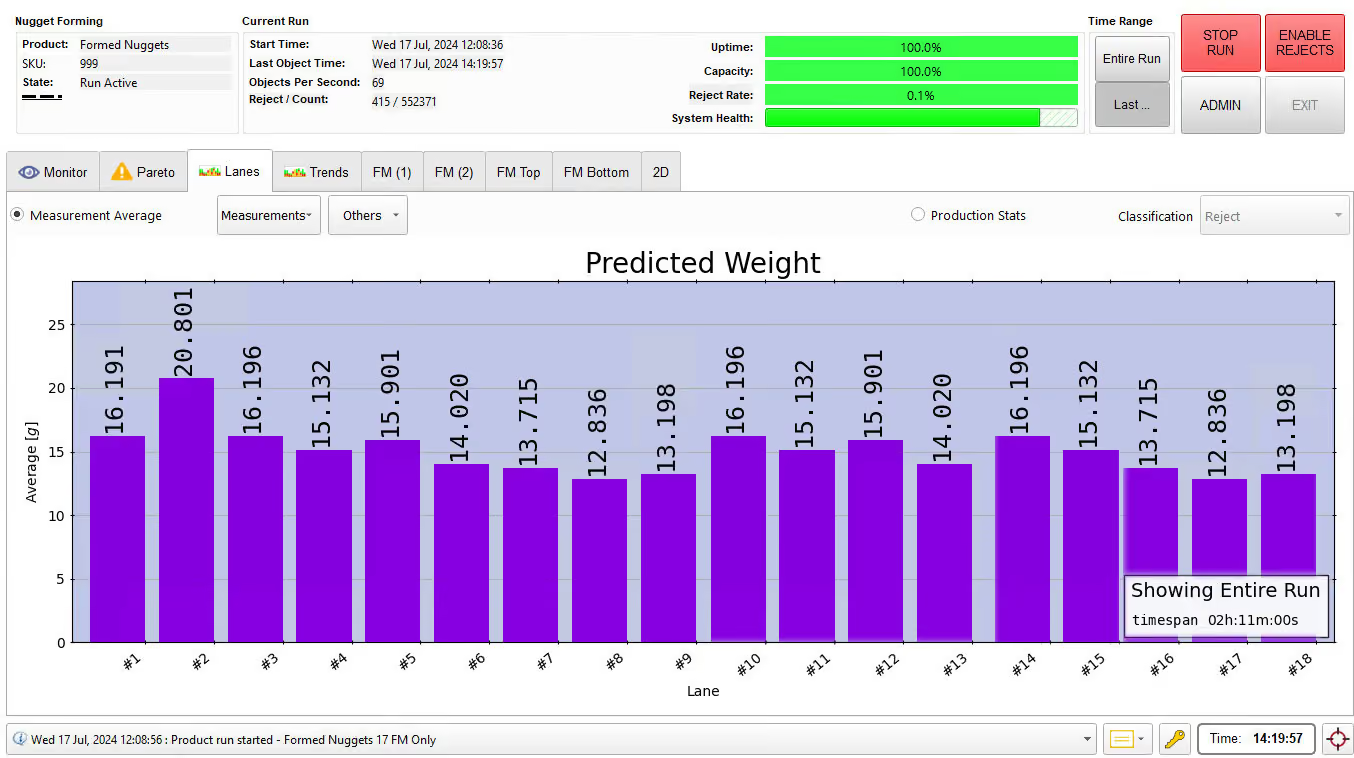
El acceso a estos datos no solo ayuda a las empresas a implantar estándares de consistencia más elevados en toda la organización, sino que también facilita la decisión de invertir recursos de capital para corregir retos globales. Esta ventaja es especialmente útil para empresas con múltiples centros de producción; si los sistemas de visión están en todas las líneas, comparar el rendimiento y abordar posibles problemas de producción resulta mucho más sencillo.
El cumplimiento normativo y la trazabilidad son esenciales en el sector cárnico y avícola. Las tecnologías de inspección por visión proporcionan datos que demuestran que se mantienen las medidas de calidad y seguridad en toda la organización. Estas tecnologías ayudan a las empresas a cumplir su promesa de ofrecer productos alimentarios seguros y de alta calidad. Evitar retiradas de productos gracias a una inspección precisa protege los resultados financieros y evita problemas de imagen pública.
Mejora de la toma de decisiones en toda la organización gracias a datos de inspección sólidos
La consistencia del producto es un factor clave en la fidelidad a la marca. Cuanto más hagan las empresas para alinear sus esfuerzos de garantía de calidad en todos sus centros, mejor posicionadas estarán para satisfacer las necesidades de unos clientes globales cada vez más exigentes.
Los datos de la inspección por visión con IA ayudan a cuantificar la calidad del producto, el rendimiento del proceso, el cumplimiento de la normativa y el éxito de las medidas de seguridad alimentaria. Cuantas más formas encuentren las empresas de utilizar estos valiosos datos, mejor preparadas estarán para afrontar las crecientes demandas y destacar frente a la competencia.