生产线上的智慧之眼:AI检测捕捉人类肉眼遗漏的细节

本文最初发表于《食品与饮料技术》(Food & Drink Technology)。点击此处访问该出版物网站阅读原文。
食品加工商面临着在不牺牲质量的前提下提高产量和产量的持续压力,这种需求不会消失。
新冠疫情过去几年后,食品制造业的员工流动率依然居高不下,这使得许多加工商不得不寻求更好的解决方案来应对这些挑战。
传统的检测方法,无论是通过常规抽样还是观察传送带上飞速移动的产品,在当今的加工速度下已几乎无法维持。人工检测不仅劳动强度大、枯燥乏味,而且高度依赖操作员的经验,即使在管理最完善的工厂中,也很难保证检测的一致性。
许多食品品牌已经发现,当今的 AI 视觉检测技术在多个方面优于纯人工检测。首先,AI 视觉系统永远不会疲劳;它能始终如一地保持高标准,客观地分析每一件产品,全天候不间断工作。此外,人工检测通常只能检查产品的顶部。
配备顶部、底部和侧面摄像头的视觉检测系统可确保 100% 的产品检测覆盖率。AI 系统的应用还能实现超越人类视觉极限的检测。多光谱和高光谱成像技术可以进行可见光谱之外的成分分析。
尽管基于 AI 的视觉检测在食品加工中已应用十余年,但许多食品加工商对其能力和应用场景仍持怀疑态度,并存有诸多疑问。
食品加工商从 AI 视觉检测中获益的三种方式
1) 减少因异物导致的产品召回
异物种类繁多。传送带碎片、机械金属屑、包装上的塑料或薄膜碎屑,甚至是生产线员工不慎遗落在加工线上的个人防护装备(PPE),都可能导致大规模的产品召回。
大多数食品加工厂使用X射线或金属检测仪在关键工艺环节检查异物。然而,这些检测系统仅对固体异物有效。这意味着纸张、薄膜、塑料、木材等软性异物,或是烘焙食品上结块的面团等外观缺陷,往往会成为漏网之鱼。
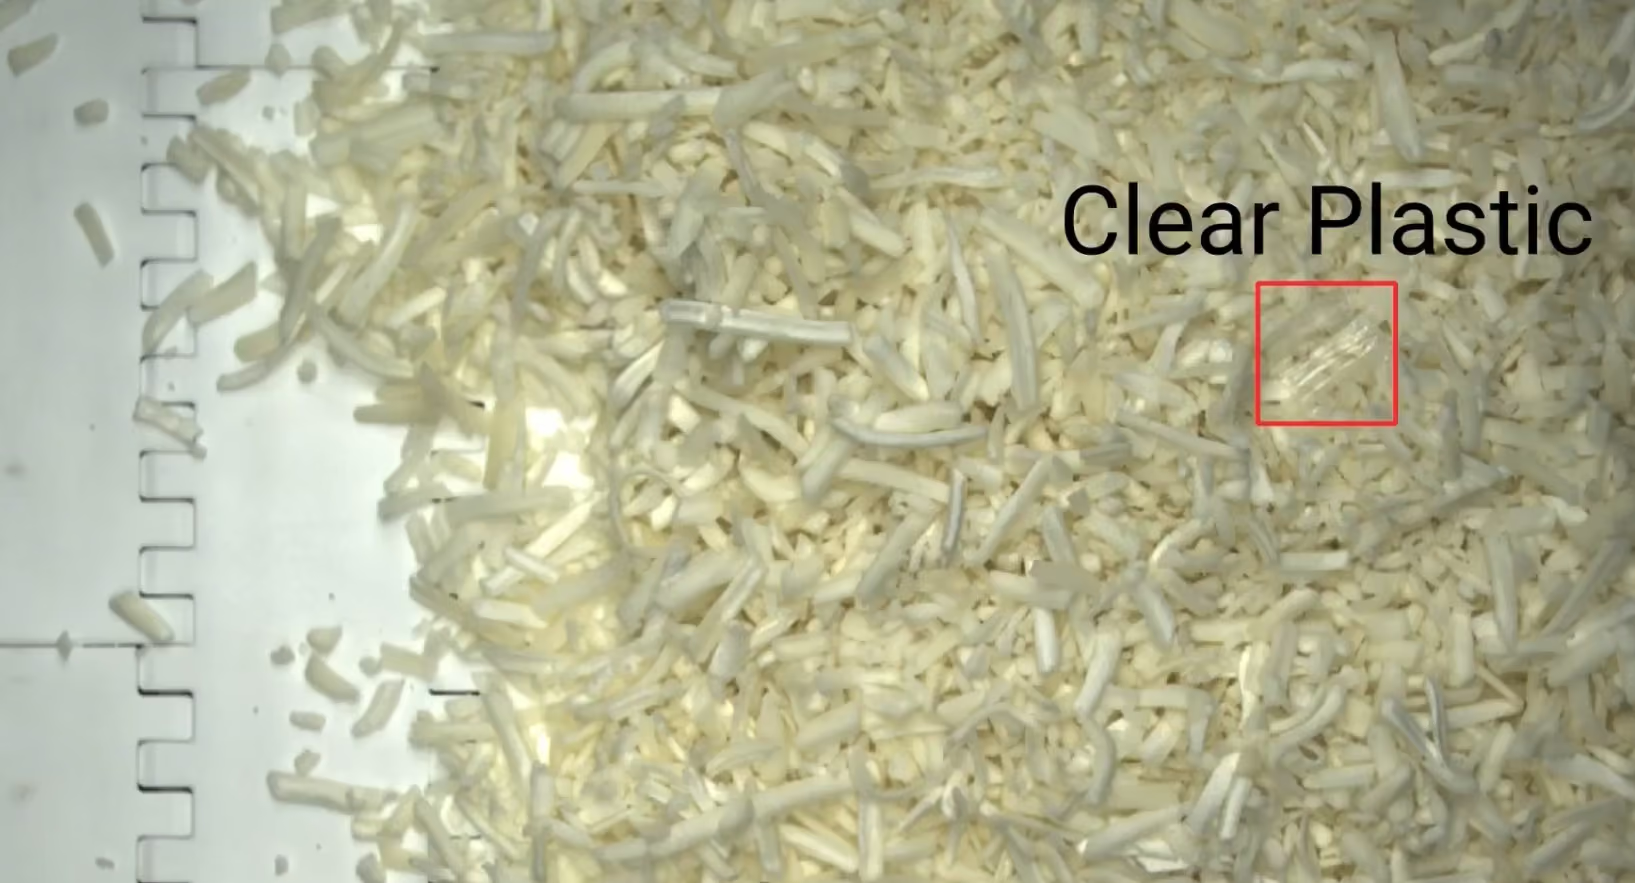
如今,基于人工智能的视觉检测技术已能出色地识别产品表面那些传统上难以发现的异物。AI视觉系统能够区分产品本身的自然差异与异常异物,即使是经验最丰富的操作员也可能忽略的细节,例如碎奶酪上的透明塑料片或碎牛肉中的白色橡胶块,AI都能精准识别。
现代AI视觉检测模型现已能够检测出纸张和塑料等软性异物,而这些异物通常是X射线和金属检测仪难以发现的。
避免一次产品召回就能为食品品牌节省数百万美元;如果AI视觉系统能从生产线上发现哪怕一件潜在的危险异物,其带来的价值往往能数倍于系统本身的投资成本。
2) 实现更大规模、更稳定的产品质量控制
食品生产现场最初的视觉检测系统主要用于测量尺寸、形状、颜色等简单的产品特征。受限于当时的计算能力以及摄像和照明技术,系统处理输入信息的能力有限。但随着用户开始突破技术极限,试图测量更复杂的产品特征或深入了解生产流程,视觉检测开发人员开始探索利用人工智能来部署更强大的测量功能。
以汉堡胚为例,对于快餐连锁品牌(QSR)而言,尺寸、体积和烘焙色泽的一致性曾是衡量质量的标准。近年来,一些快餐品牌开始转向更深入的产品测量,例如芝麻分布或面包表面的光泽度分析。如今,借助先进的摄像和照明技术,AI驱动的系统可以在全线生产速度下量化这些细节,使操作员能够进行必要的调整,确保每一批次产品的一致性。
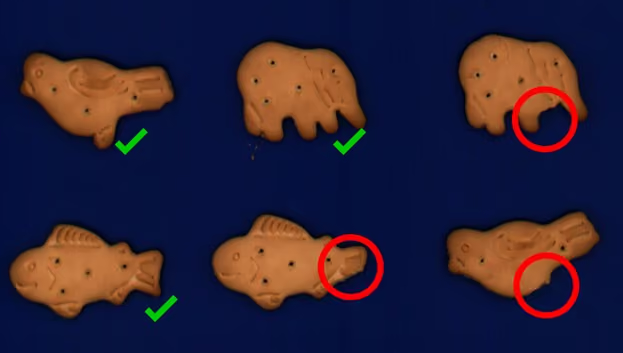
基于AI的视觉检测技术在质量保证方面的另一大价值,在于其能够检测产品上细微的异常和缺陷。以动物饼干生产线为例,每块饼干都有识别其特定动物形象的细节特征。过多的破损饼干会严重损害品牌形象。
通过训练AI视觉系统对离开烤箱或冷却区的每一块饼干进行100%检测,其形状识别和缺陷检测能力将非常可靠,并可用于驱动剔除装置,将不合格产品从生产线上移除。如果大象饼干缺了鼻子,或者小鸟饼干缺了喙,AI系统做出判断的速度和准确性都远超普通质检员。
通过节省人工、减少浪费并提高运营效率,用于质量控制的AI视觉检测系统能够从多个维度实现快速的投资回报。
3) 生产流程优化与产量提升
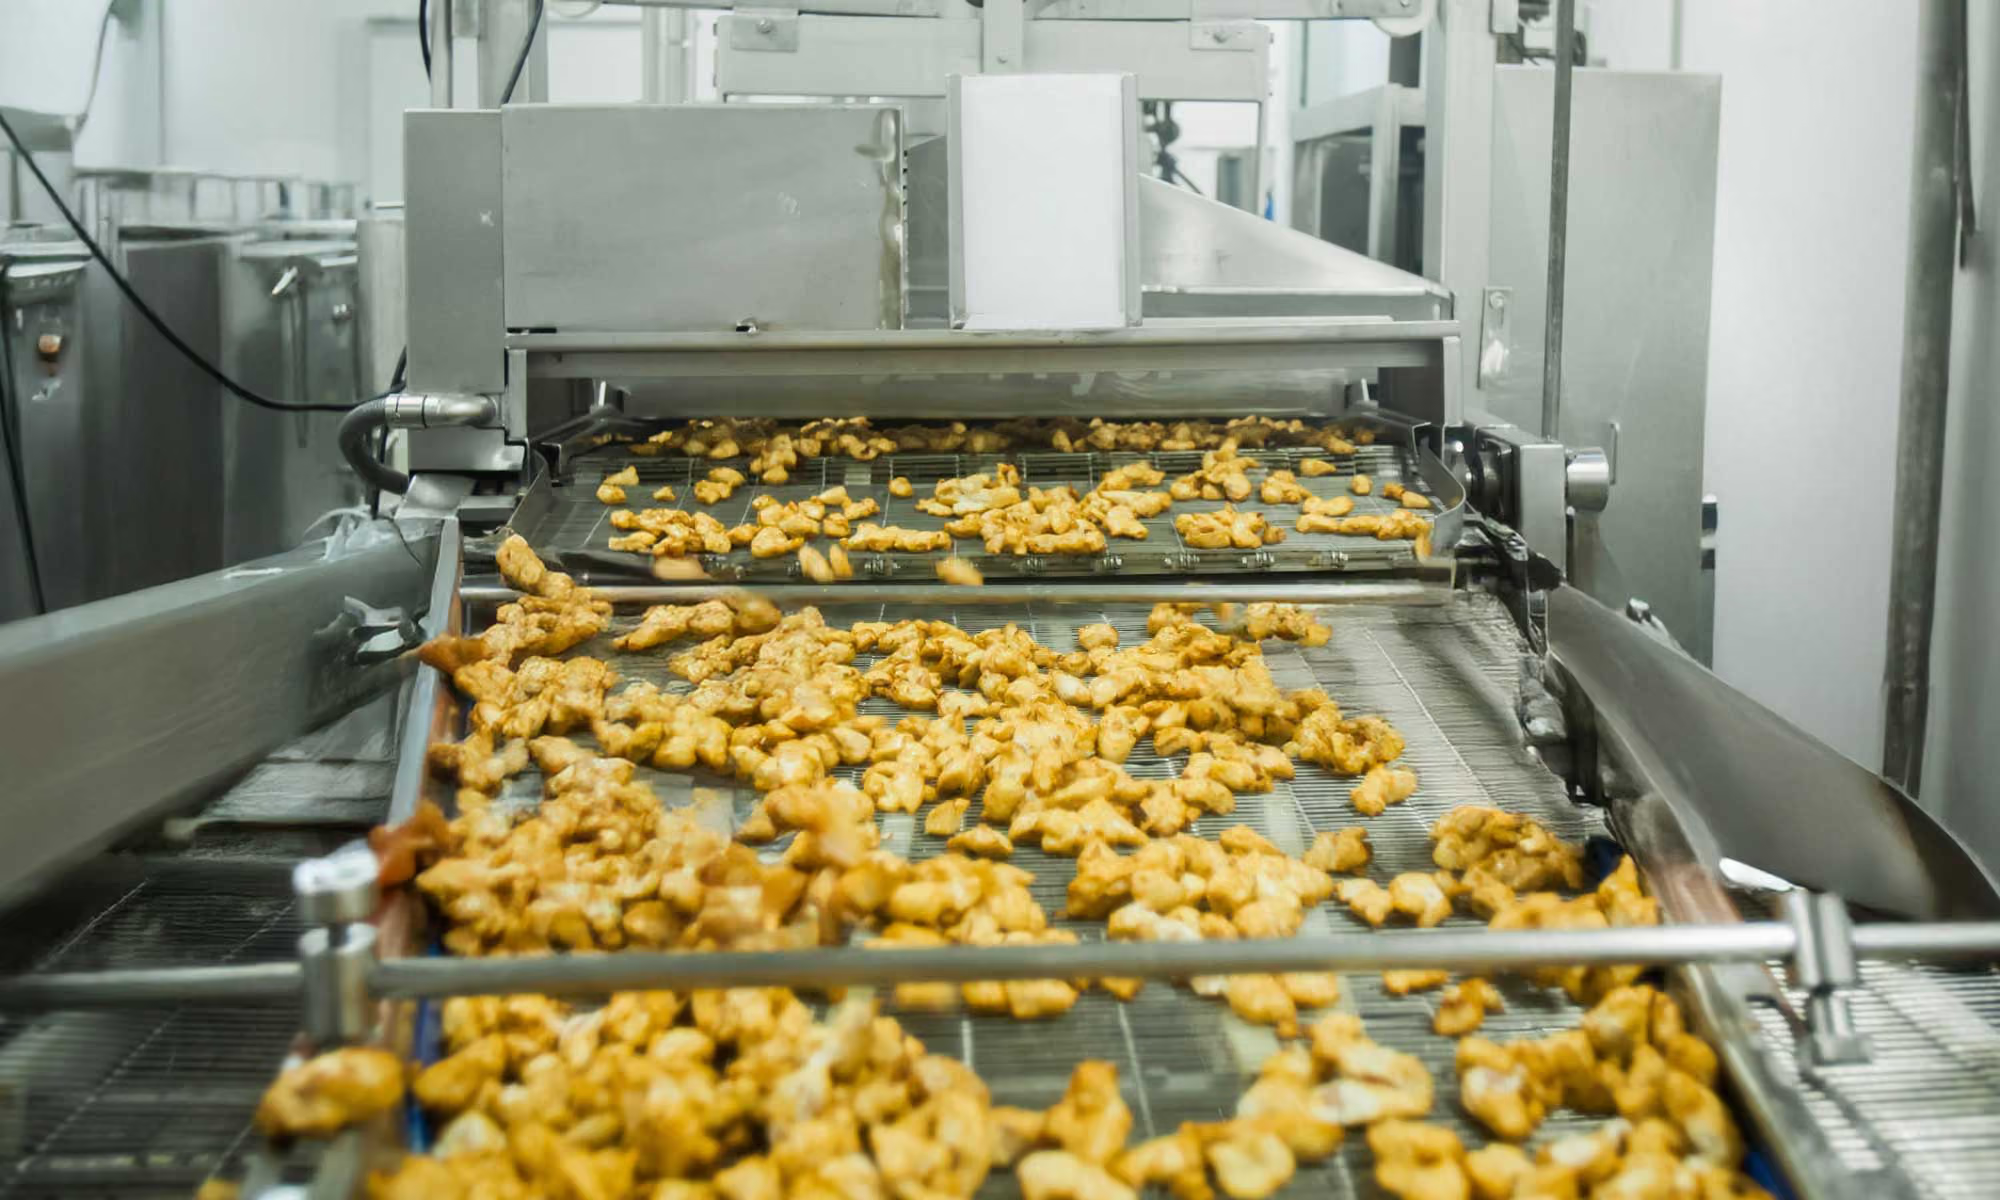
每一套AI视觉检测系统都能成为食品加工企业的“数据引擎”。在生产现场,视觉数据有助于揭示流程不一致的根本原因。以鸡块加工厂为例:一家工厂可能拥有多台用于烹饪裹粉产品的批量油炸机。当产品烹饪完成并通过传送带进入冷却区时,在线检测系统可以发现来自特定油炸机的产品出现变色,这可能预示着需要更换油或调整温度。
在工厂层面,视觉数据有助于发现生产趋势,帮助操作员更主动地做出决策。例如,如果某种质量缺陷在某个生产班次中比其他班次更频繁地出现,或者缺陷与特定供应商的原料批次有关,视觉数据将为质量经理节省大量的故障排查时间。
您的公司是否正在考虑引入AI检测?
AI驱动的视觉检测并不会取代经验丰富的质检团队,而是通过提供持续的实时检测来增强他们的能力,使团队成员能够专注于工厂中其他更重要的任务。对于烘焙、肉类和生鲜农产品加工商而言,这意味着更少的意外、更强的合规性,以及对每一件产品均符合最高质量和食品安全标准的更大信心。