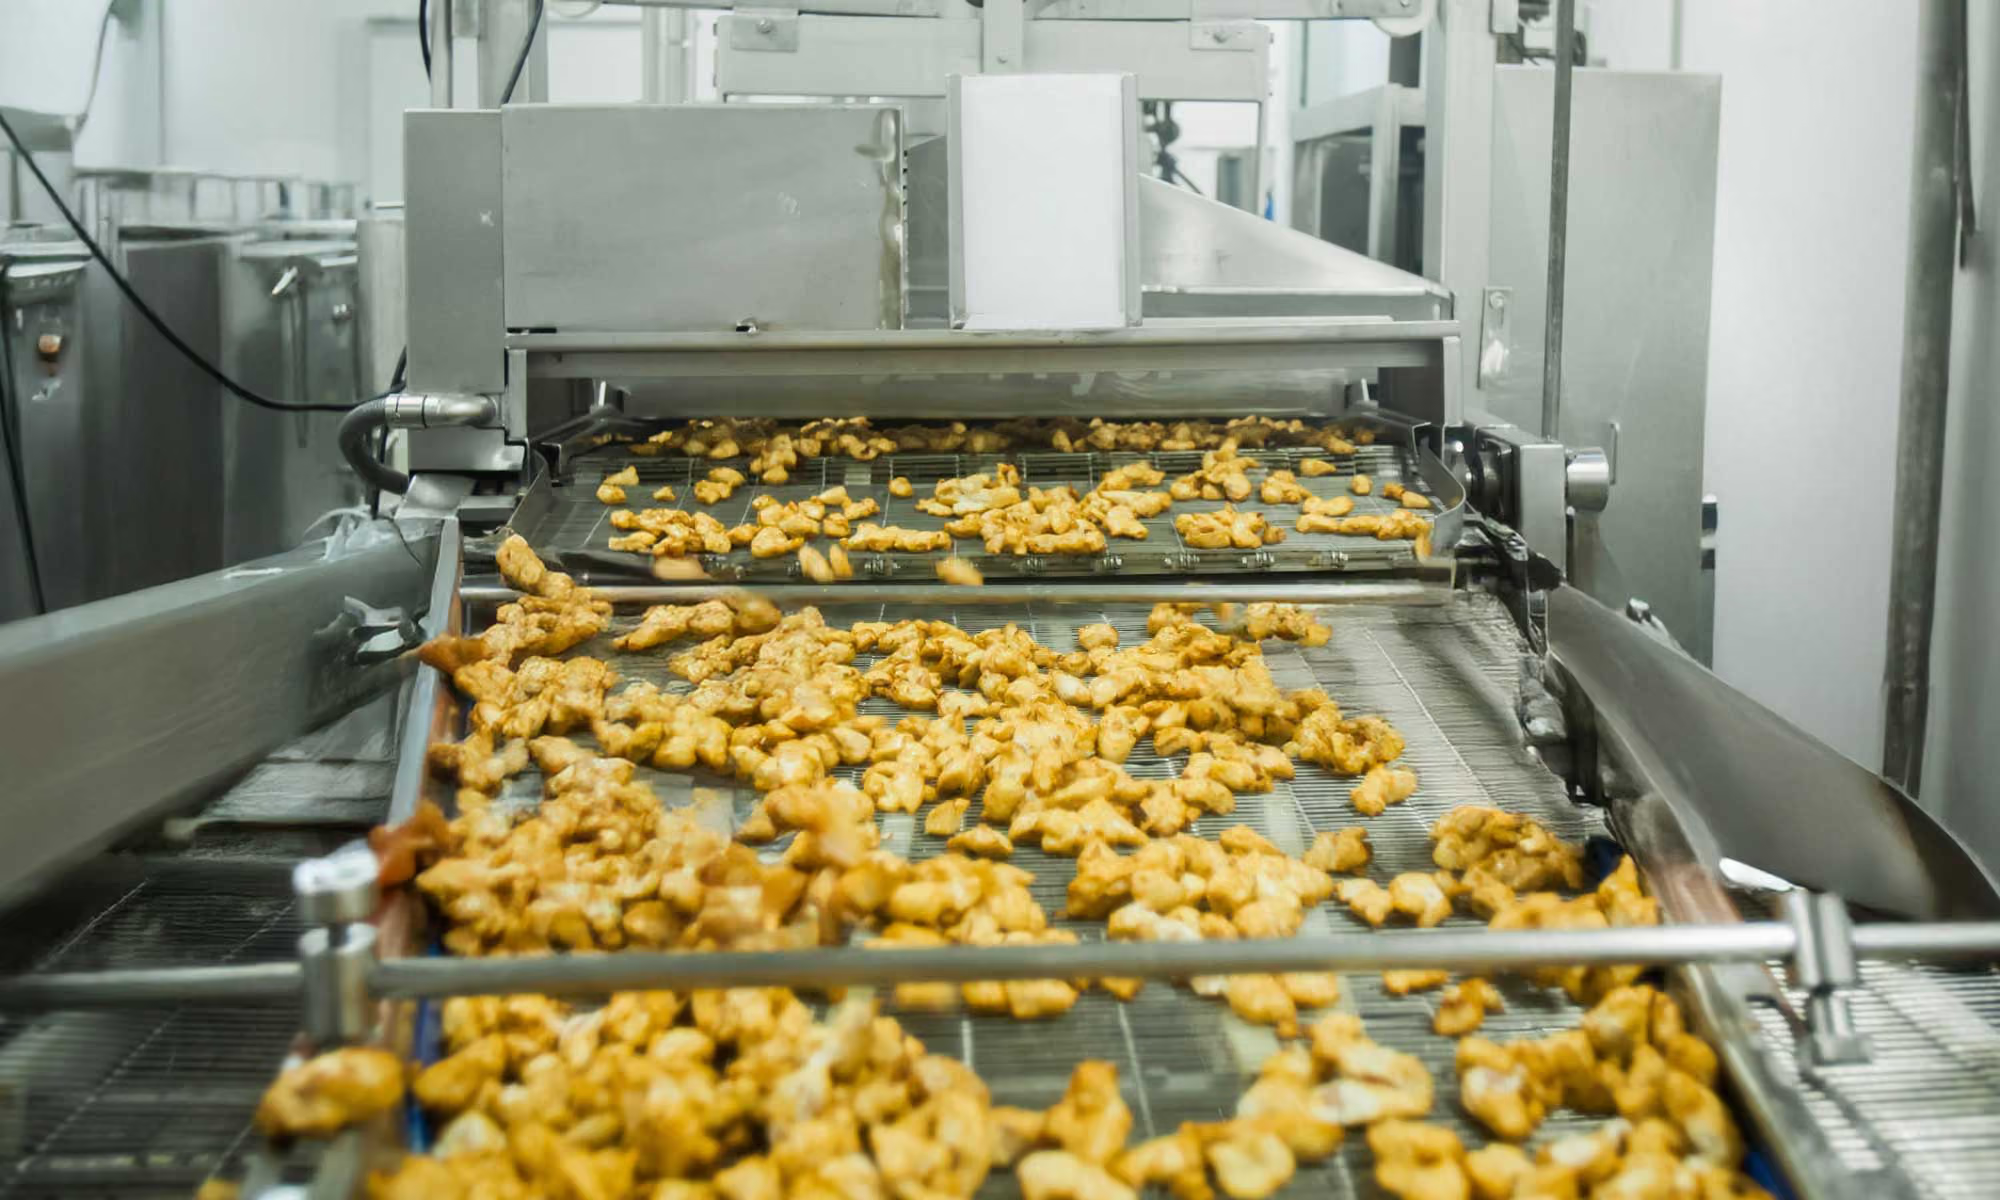
Ojos más inteligentes en la línea: la inspección por IA ve lo que los humanos pasan por alto

Este artículo apareció originalmente en Food & Drink Technology. Haga clic aquí para acceder al artículo en el sitio web de la publicación.
Las crecientes exigencias a las que se enfrentan los procesadores de alimentos para producir más cantidad a mayor volumen sin sacrificar la calidad no van a desaparecer.
Varios años después de la era de la Covid-19, la rotación de personal en la industria alimentaria sigue siendo persistentemente alta, lo que lleva a muchas empresas a buscar mejores soluciones para satisfacer estas demandas.
Los métodos tradicionales de inspección de productos, ya sea mediante muestreos rutinarios o la observación de filas de productos que avanzan rápidamente por las cintas transportadoras, se han vuelto casi imposibles de mantener con las velocidades de procesamiento actuales. La inspección manual requiere mucha mano de obra, es monótona y depende en gran medida de la experiencia del operario, lo que dificulta la consistencia incluso en las operaciones mejor gestionadas.
Como han descubierto muchas marcas de alimentación, las tecnologías actuales de inspección visual por IA superan a la inspección humana en varios aspectos. En primer lugar, un sistema de visión por IA nunca se fatiga; mantiene sus altos estándares para analizar todos los productos de forma objetiva, durante todo el día, todos los días. Además, los inspectores humanos suelen examinar solo la parte superior de los productos.
Un sistema de inspección visual equipado con cámaras superiores, inferiores y laterales garantiza una inspección del 100% del producto. La implementación de un sistema de IA también permite una inspección más allá de lo que el ojo humano puede ver. La imagen multiespectral e hiperespectral permite realizar análisis de composición más allá del espectro visible.
Aunque se han utilizado en los procesos alimentarios de una forma u otra durante más de una década, la inspección visual basada en IA sigue planteando muchas dudas entre los procesadores de alimentos escépticos sobre sus capacidades y casos de uso.
Tres formas en las que los procesadores de alimentos se benefician hoy de la inspección visual basada en IA
1) Reducción de las retiradas de productos causadas por cuerpos extraños
Los materiales extraños pueden presentarse de muchas formas. Trozos de cinta transportadora o esquirlas metálicas de la maquinaria, restos de plástico o film del embalaje, o un operario distraído que deja accidentalmente su EPI en la línea de procesado, pueden provocar retiradas masivas de productos.
La mayoría de las plantas de procesado de alimentos utilizan rayos X o detectores de metales para inspeccionar objetos extraños en etapas críticas del proceso. Sin embargo, estos sistemas solo son eficaces para detectar objetos sólidos. Esto significa que materiales blandos como papel, láminas, plásticos, madera o defectos estéticos, como masa incrustada en productos horneados, pueden pasar desapercibidos.
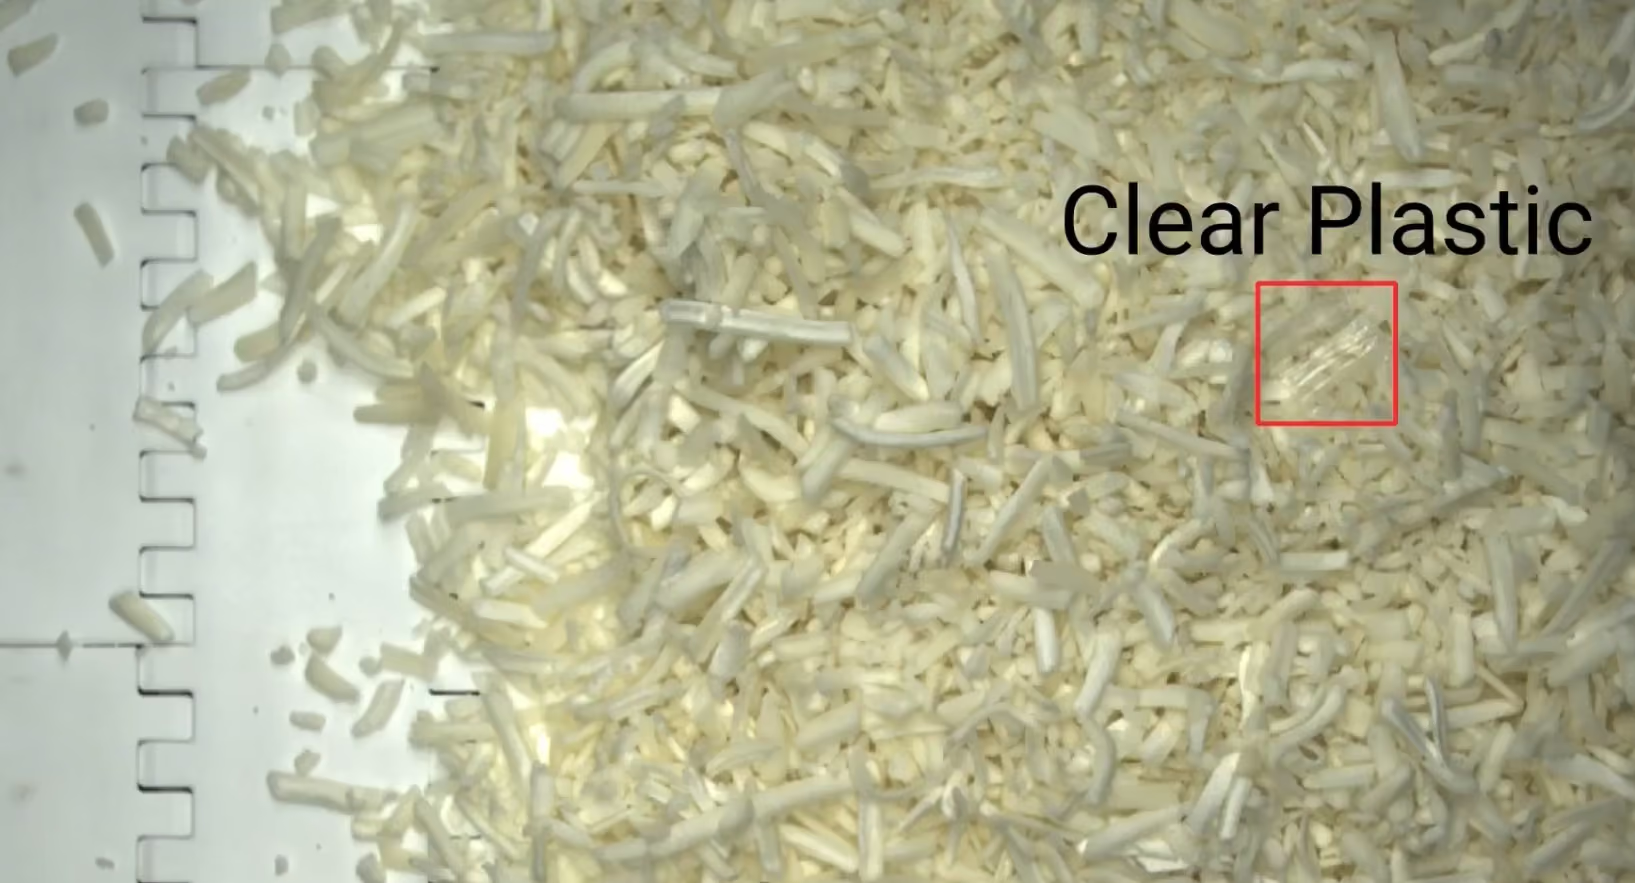
Las tecnologías actuales de inspección por visión basadas en IA están bien equipadas para detectar materiales extraños tradicionalmente difíciles en las superficies de los productos. Un sistema de visión por IA puede diferenciar productos con variaciones naturales de anomalías extrañas que incluso el operario más atento podría pasar por alto, como plástico transparente sobre una base de queso rallado o un trozo de goma blanca en un montón de carne picada.
Los modernos modelos de inspección por visión basados en IA pueden detectar ahora materiales extraños blandos, como papel y plástico, que suelen eludir la detección por rayos X y metales.
Cada retirada de producto evitada ahorra millones de dólares a las marcas de alimentación; si el sistema de visión por IA detecta tan solo un material extraño potencialmente peligroso en la línea de procesado, ese esfuerzo por sí solo puede amortizar la inversión del sistema varias veces.
2) Un control de calidad del producto más constante a gran escala
Los primeros sistemas de inspección por visión en las plantas de producción de alimentos se utilizaban generalmente para medir rasgos sencillos del producto como el tamaño, la forma, el color y otras características básicas. La potencia de cálculo, así como las tecnologías de cámara e iluminación de la época, solo podían procesar una cantidad limitada de información, pero a medida que los usuarios empezaron a forzar los límites tecnológicos para medir características más complejas o aprender más sobre sus procesos, los desarrolladores de inspección por visión empezaron a explorar la IA como método para desplegar más capacidades de medición.
Tomemos como ejemplo los panecillos de hamburguesa; para las marcas de restauración rápida (QSR), un tamaño, volumen y color de horneado constantes solían ser métricas de calidad suficientes. En los últimos años, algunas QSR han diversificado sus mediciones hacia aspectos más profundos, como la distribución de semillas o el brillo del panecillo. Ahora, con tecnología avanzada de cámaras e iluminación, un sistema basado en IA puede cuantificar estas particularidades a la velocidad de la línea, permitiendo a los operarios realizar los ajustes necesarios para garantizar la consistencia en cada lote de producción.
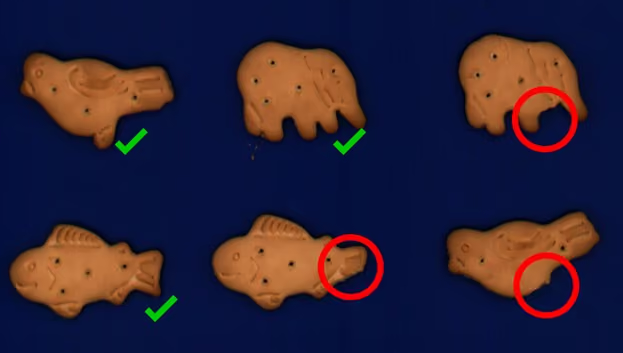
Otro valor de garantía de calidad de las tecnologías de inspección por visión basadas en IA es su capacidad para detectar anomalías y defectos sutiles en los productos. Tomemos, por ejemplo, una línea de producción de galletas con forma de animal. Cada galleta tiene rasgos detallados que la identifican con un animal específico. Un exceso de galletas rotas da una mala imagen de la marca.
Con un sistema de visión por IA entrenado para inspeccionar el 100% de las galletas que salen del horno o de la zona de enfriamiento, estas capacidades de reconocimiento de formas y detección de defectos pueden ser muy fiables y utilizarse para activar un mecanismo de rechazo que retire los productos defectuosos de la línea. Si a un elefante le falta la trompa o a un pájaro el pico, el sistema de IA determina esto con mayor rapidez y consistencia que el inspector de productos promedio.
Al ahorrar en mano de obra, reducir residuos y mejorar la eficiencia operativa, un sistema de inspección basado en IA utilizado para el control de calidad ofrece un rápido retorno de la inversión a través de múltiples facetas.
3) Optimización del proceso de producción y mejora del rendimiento
Cada sistema de inspección por visión con IA puede convertirse en una fuente de datos para las empresas de procesado de alimentos. A nivel de planta, los datos de visión pueden ayudar a descubrir las causas raíz de las inconsistencias en los procesos. Tomemos como ejemplo una planta de producción de nuggets de pollo: una sola instalación puede tener varias freidoras por lotes para cocinar el producto empanado. Una vez cocinado el producto y tras entrar en la zona de enfriamiento mediante cintas transportadoras, un sistema de inspección en línea puede detectar la decoloración en productos de una freidora específica, lo que podría indicar que es necesario cambiar el aceite o ajustar la temperatura.
A nivel de planta, los datos de visión pueden ayudar a descubrir tendencias de producción que los operarios pueden utilizar para ser más proactivos en su toma de decisiones. Por ejemplo, si un determinado defecto de calidad ocurre con más frecuencia durante un turno de producción en comparación con otros, o si los defectos pueden vincularse a un lote de ingredientes de un proveedor específico, los datos de visión pueden ahorrar a los responsables de calidad un tiempo considerable en la resolución de problemas.
¿Está su empresa considerando la inspección por IA?
La inspección por visión basada en IA no sustituye la importancia de los equipos de control de calidad experimentados, sino que los refuerza al ofrecer una inspección constante en tiempo real, permitiendo que los miembros del equipo se centren en otras tareas más importantes en la planta. Para los procesadores de panadería, carne y productos frescos, el resultado es menos sorpresas, un mayor cumplimiento normativo y la confianza de que cada producto cumple con los más altos estándares de calidad y seguridad alimentaria.