IA para la calidad y seguridad alimentaria: qué funciona y qué no
Es sorprendente la rapidez con la que la inteligencia artificial (IA) ha pasado de ser una idea intrigante a un tema de actualidad en nuestra sociedad, y esto es solo el principio. La industria alimentaria es un motor clave de las innovaciones de IA para la fabricación y el procesamiento. Las principales marcas de alimentación invierten mucho y han desplegado diversas aplicaciones de IA en los últimos años con el objetivo de mejorar la seguridad alimentaria, la calidad y el rendimiento de los productos.
A medida que surgen nuevas aplicaciones de IA, las empresas se ven presionadas para adoptarlas rápidamente. En el caso de las tecnologías de inspección por visión basadas en IA, algunas empresas han obtenido un rápido retorno de la inversión. Sin embargo, sin una comprensión práctica de cómo funciona la IA y del esfuerzo necesario para que una aplicación tenga éxito, las empresas pueden entrar rápidamente en un camino frustrante.
La aceleración del rendimiento de la producción impulsa los cambios necesarios en el control de calidad
Los sistemas de control de calidad e inspección de procesos se encuentran entre las categorías de tecnología de IA de más rápido crecimiento en la fabricación de alimentos. Desde productos cárnicos porcionados hasta productos de panadería, las fábricas actuales se ven empujadas a sus límites operativos para lograr un mayor rendimiento de los productos manteniendo los estándares de calidad que esperan sus clientes.
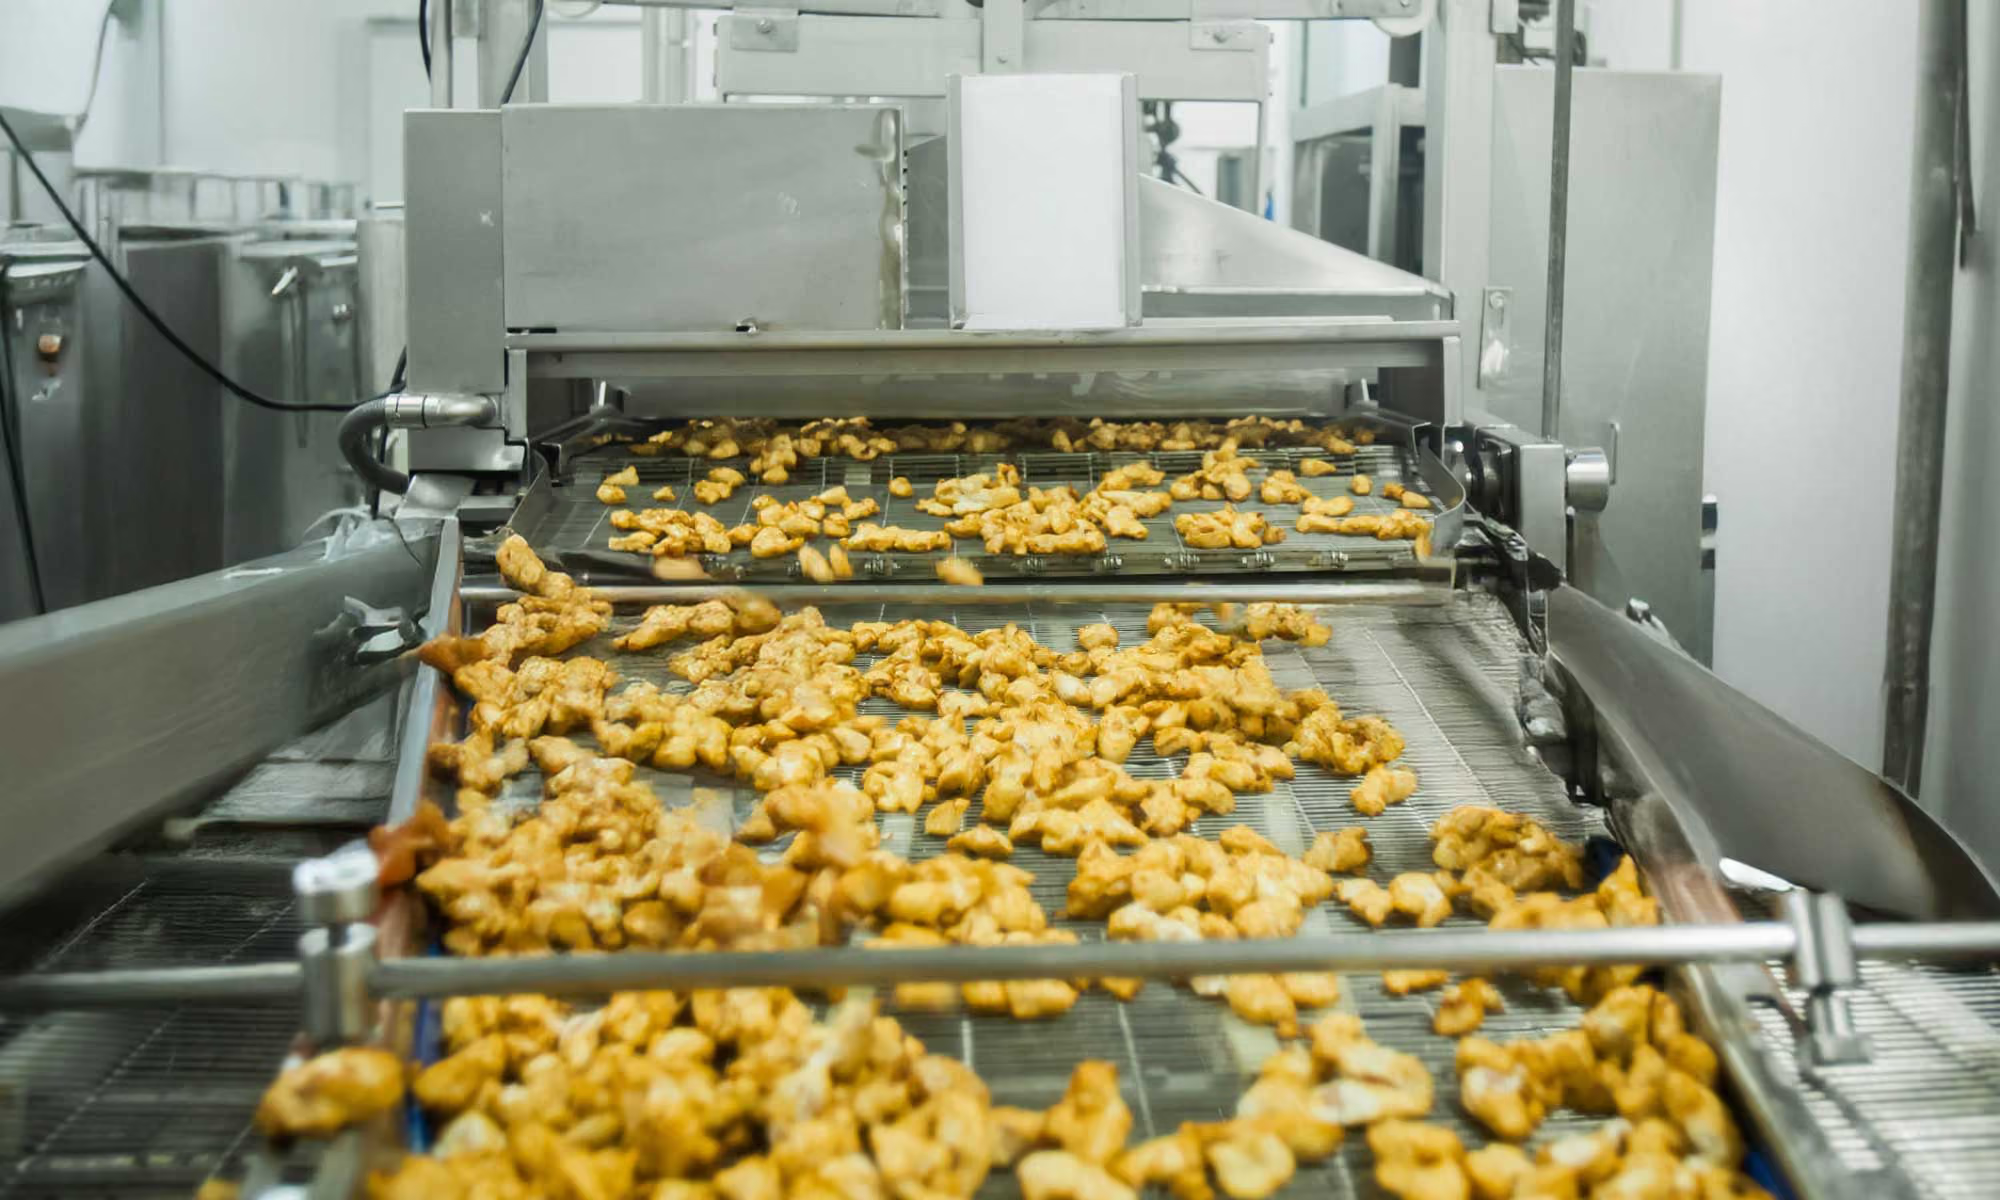
Los errores son subproductos de la aceleración de la velocidad de producción sin procesos de control de calidad mejorados. Muchas empresas alimentarias siguen dependiendo de inspectores humanos para detectar galletas poco horneadas o tiras de pollo a las que les falta el empanado observando la línea de procesamiento, pero con las rápidas velocidades de producción, la expansión de las instalaciones y la dificultad para encontrar mano de obra, es casi imposible que tomen decisiones de calidad precisas y coherentes utilizando métodos tradicionales.
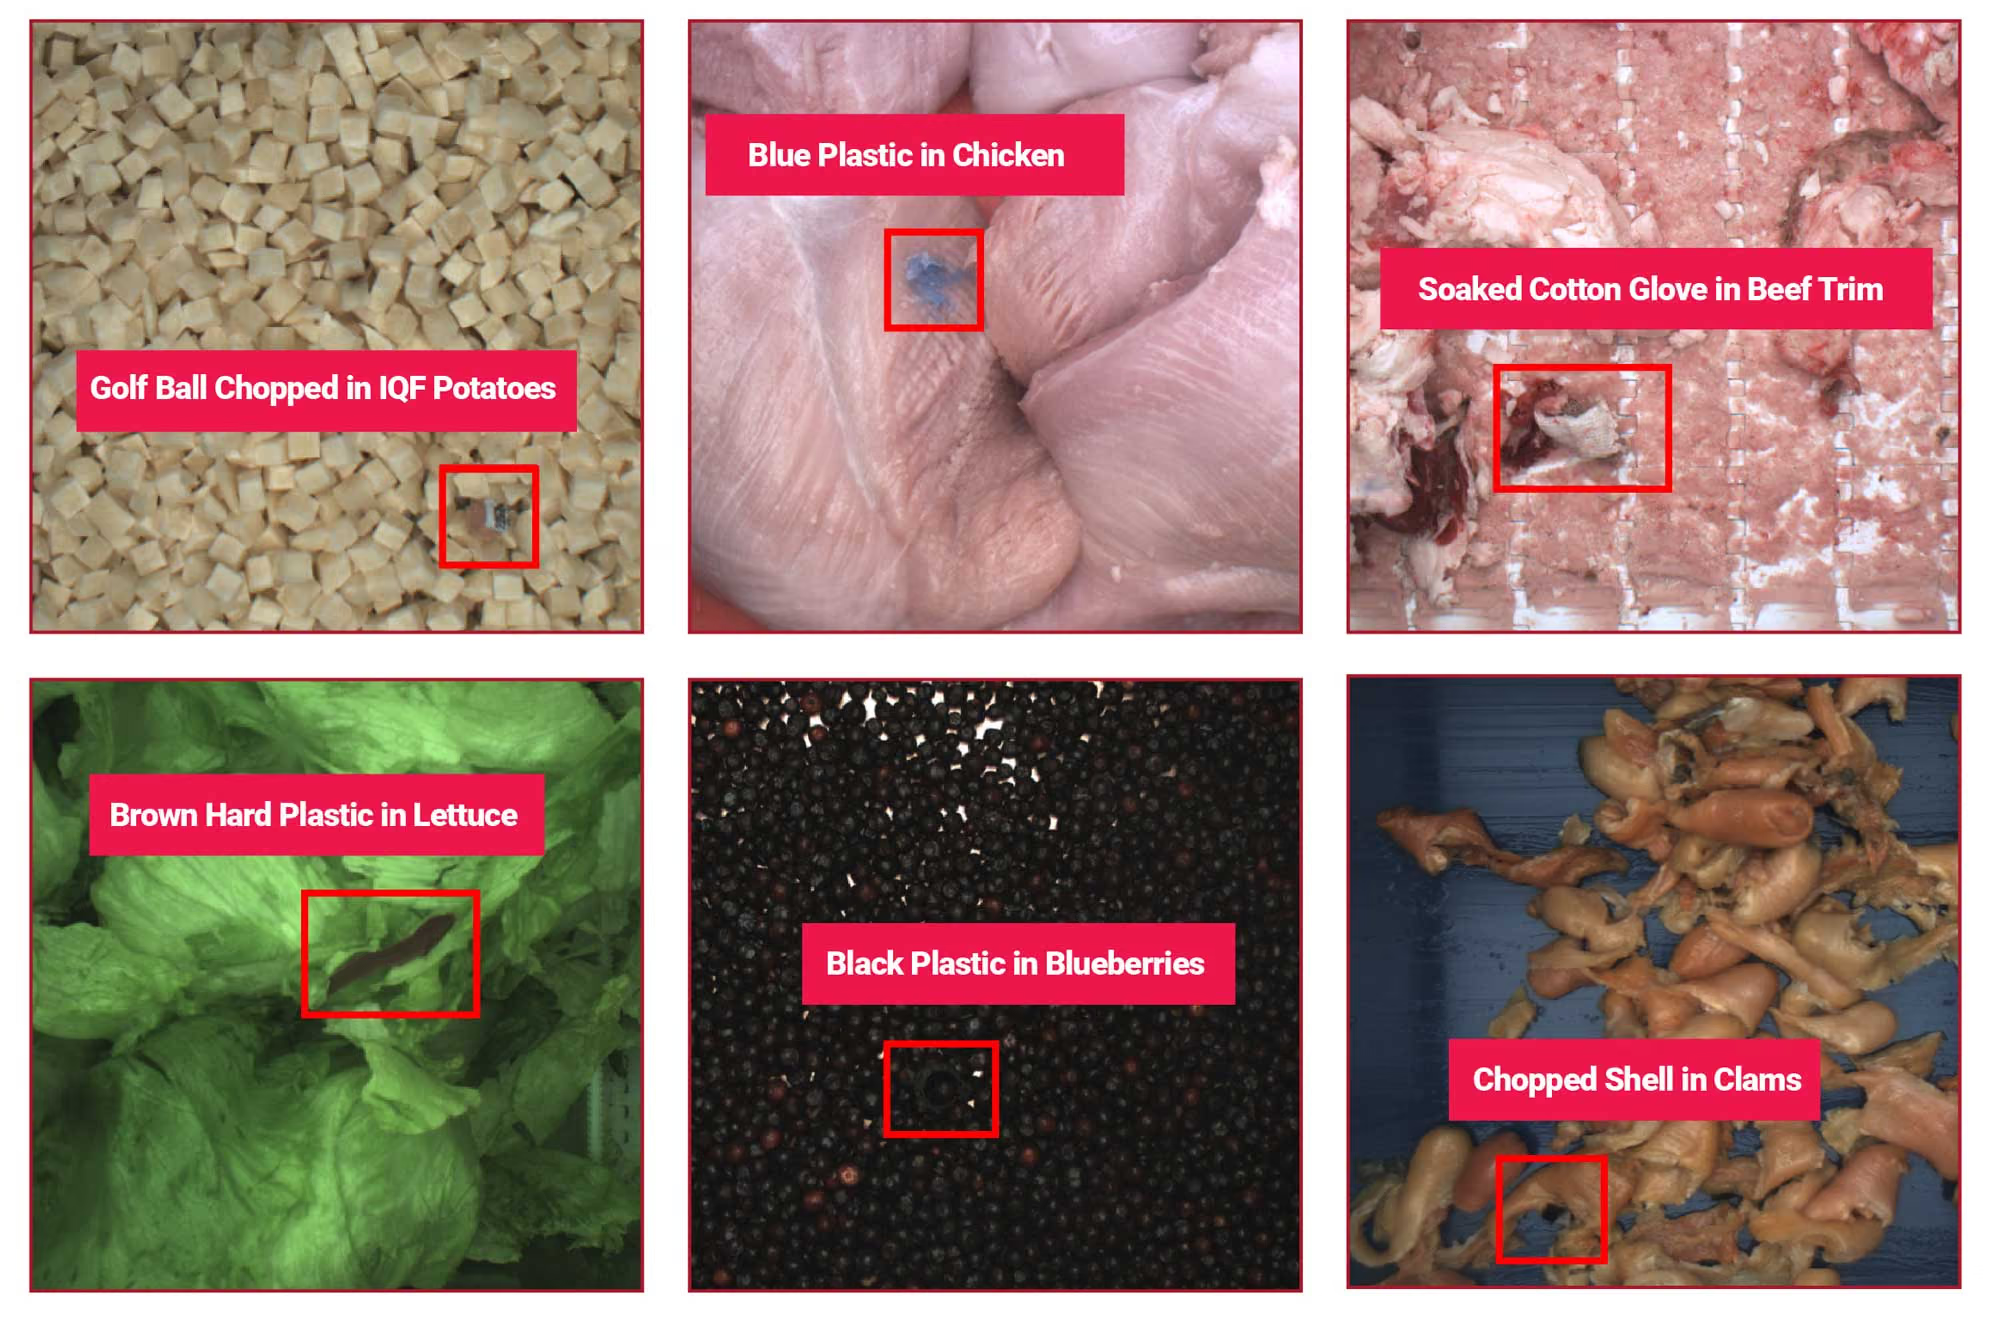
La creciente demanda de detección de materiales extraños potencialmente nocivos en la línea de procesamiento complica aún más las cosas para los fabricantes de alimentos actuales. La retirada de productos causada por materiales extraños puede costar a las marcas de alimentación sumas ingentes de dinero para localizar y retirar los productos afectados y pagar posibles gastos legales. Además, los esfuerzos de relaciones públicas para reconstruir la confianza del consumidor en la marca de alimentación pueden llevar años.
De hecho, muchos clientes, especialmente las marcas de restaurantes de servicio rápido, exigen ahora a sus procesadores que demuestren que sus protocolos de seguridad alimentaria van más allá de los métodos de inspección convencionales. Estos nuevos requisitos han aumentado la presión sobre los fabricantes de alimentos para que innoven.
Las tecnologías de inspección por IA son una forma excelente de que las empresas demuestren su compromiso con la calidad y la seguridad alimentaria. Aun así, el camino hacia una instalación e implementación exitosas comienza por comprender los límites de la IA.
Breve historia de las tecnologías de inspección por visión en entornos de producción alimentaria
Aunque las instalaciones de producción de alimentos han utilizado sistemas de visión en línea tradicionales durante décadas, la incorporación de capacidades de IA y aprendizaje automático a estos sistemas es relativamente reciente. Tanto los sistemas de inspección tradicionales como los basados en IA incorporan una serie de cámaras 2D y 3D, iluminación especializada y un potente software de análisis que toma imágenes de los productos en tiempo real y las compara con las tolerancias programadas. Pero ahí es donde terminan las similitudes.
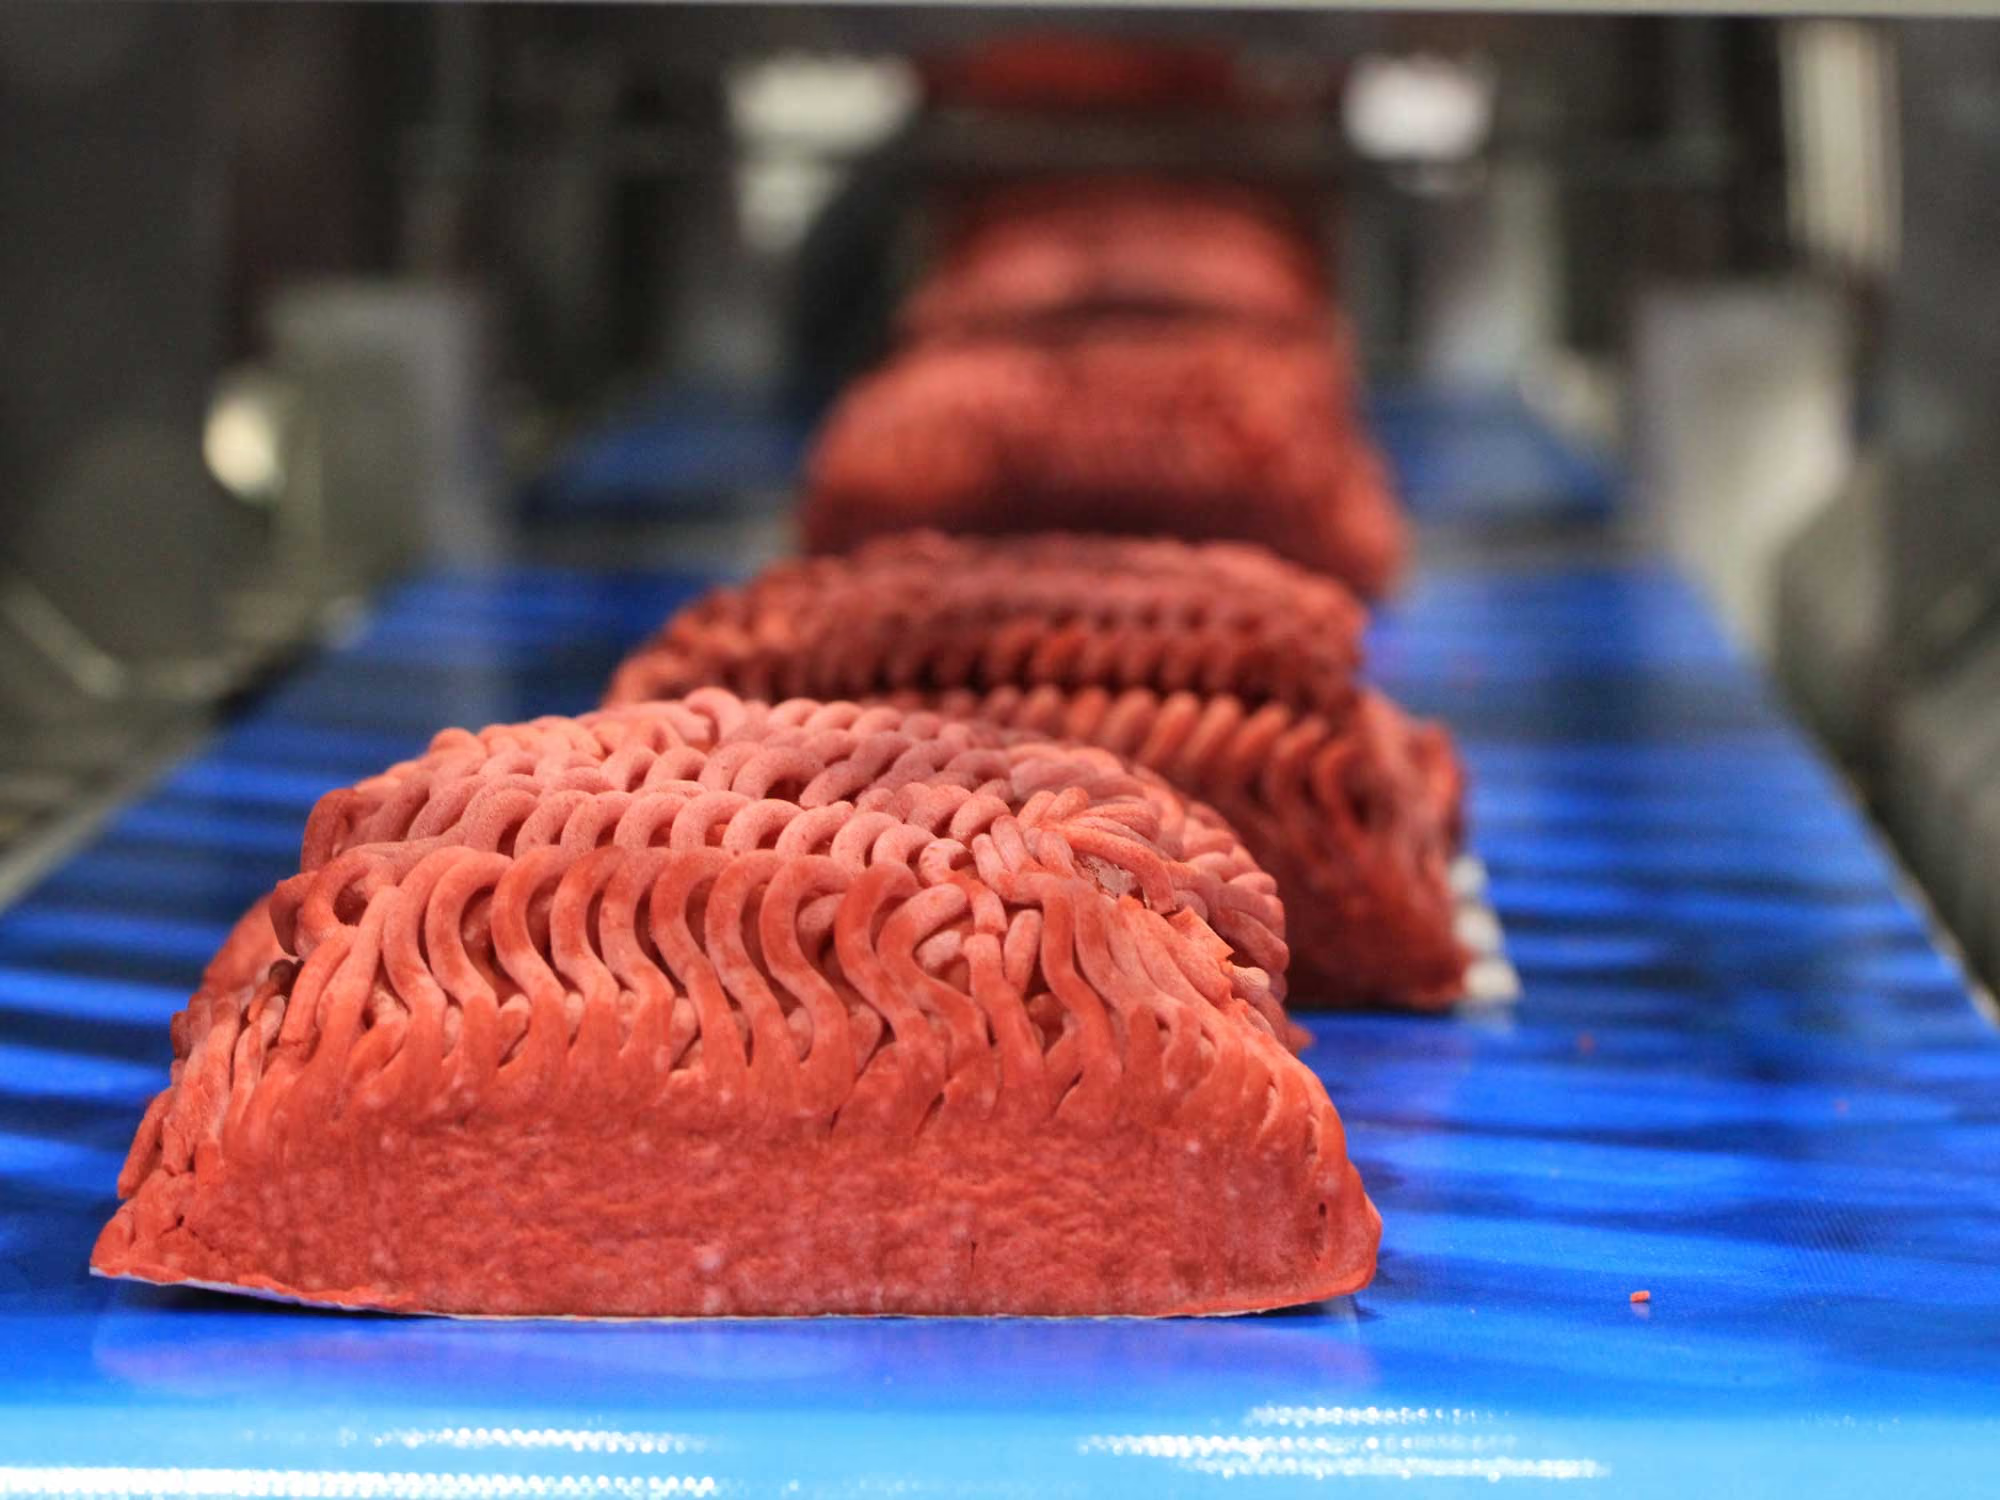
Los sistemas tradicionales de inspección por visión incluían mediciones sencillas basadas en reglas, como la forma y el grosor de una hamburguesa o el color de horneado de una barra de pan. Con el tiempo, los usuarios de los sistemas de inspección por visión empezaron a considerar mediciones de productos avanzadas para mejorar aún más la consistencia del producto. Estas mediciones podían incluir el veteado o la proporción de grasa y carne magra de un corte de carne, las marcas de tostado en una tortilla o el remolino de glaseado en una magdalena.
Las características altamente variables como estas suponen un reto para los sistemas basados en reglas: pueden detectar que la característica del producto está presente en el artículo, pero no pueden tener en cuenta las variaciones naturales del producto, lo que hace que la decisión sobre los productos aceptables y no aceptables sea más ambigua.
Además, añadir más complejidad a un sistema basado en reglas supone una carga para su potencia de cálculo. Con estas crecientes demandas de medición combinadas con el aumento de las velocidades de producción, los proveedores de tecnología de inspección por visión comenzaron a explorar la IA para agilizar la configuración de las máquinas y la inspección de los productos.
¿Qué es un sistema de inspección de productos alimentarios por IA?
Las tecnologías de inspección por visión basadas en IA utilizan los mismos conceptos que las tecnologías basadas en reglas, pero ofrecen una mayor profundidad de análisis para detectar anomalías, características y materiales que pasarían desapercibidos para un sistema basado en reglas. Cada modelo de IA es una acumulación de muchas imágenes de productos y materiales aceptables e inaceptables.
Con el tiempo, el sistema de IA "aprende" qué aspecto debe tener y qué aspecto no debe tener un producto, lo que permite establecer un rango de tolerancias de una manera mucho más holística que la programación basada en reglas. Una vez desplegado en la línea, un operador humano en el centro de producción supervisa continuamente el sistema de IA para asegurarse de que no desarrolla hábitos no deseados. Para los sistemas más complejos, el proveedor de IA puede ser el principal gestor del sistema.
Si la IA toma una decisión incorrecta sobre una característica del producto, el operador humano puede corregirla para que no vuelva a cometer el mismo error en el futuro. Este método de creación de modelos de IA se conoce como "aprendizaje supervisado", el cual mantiene al operador humano formado al frente del programa general.
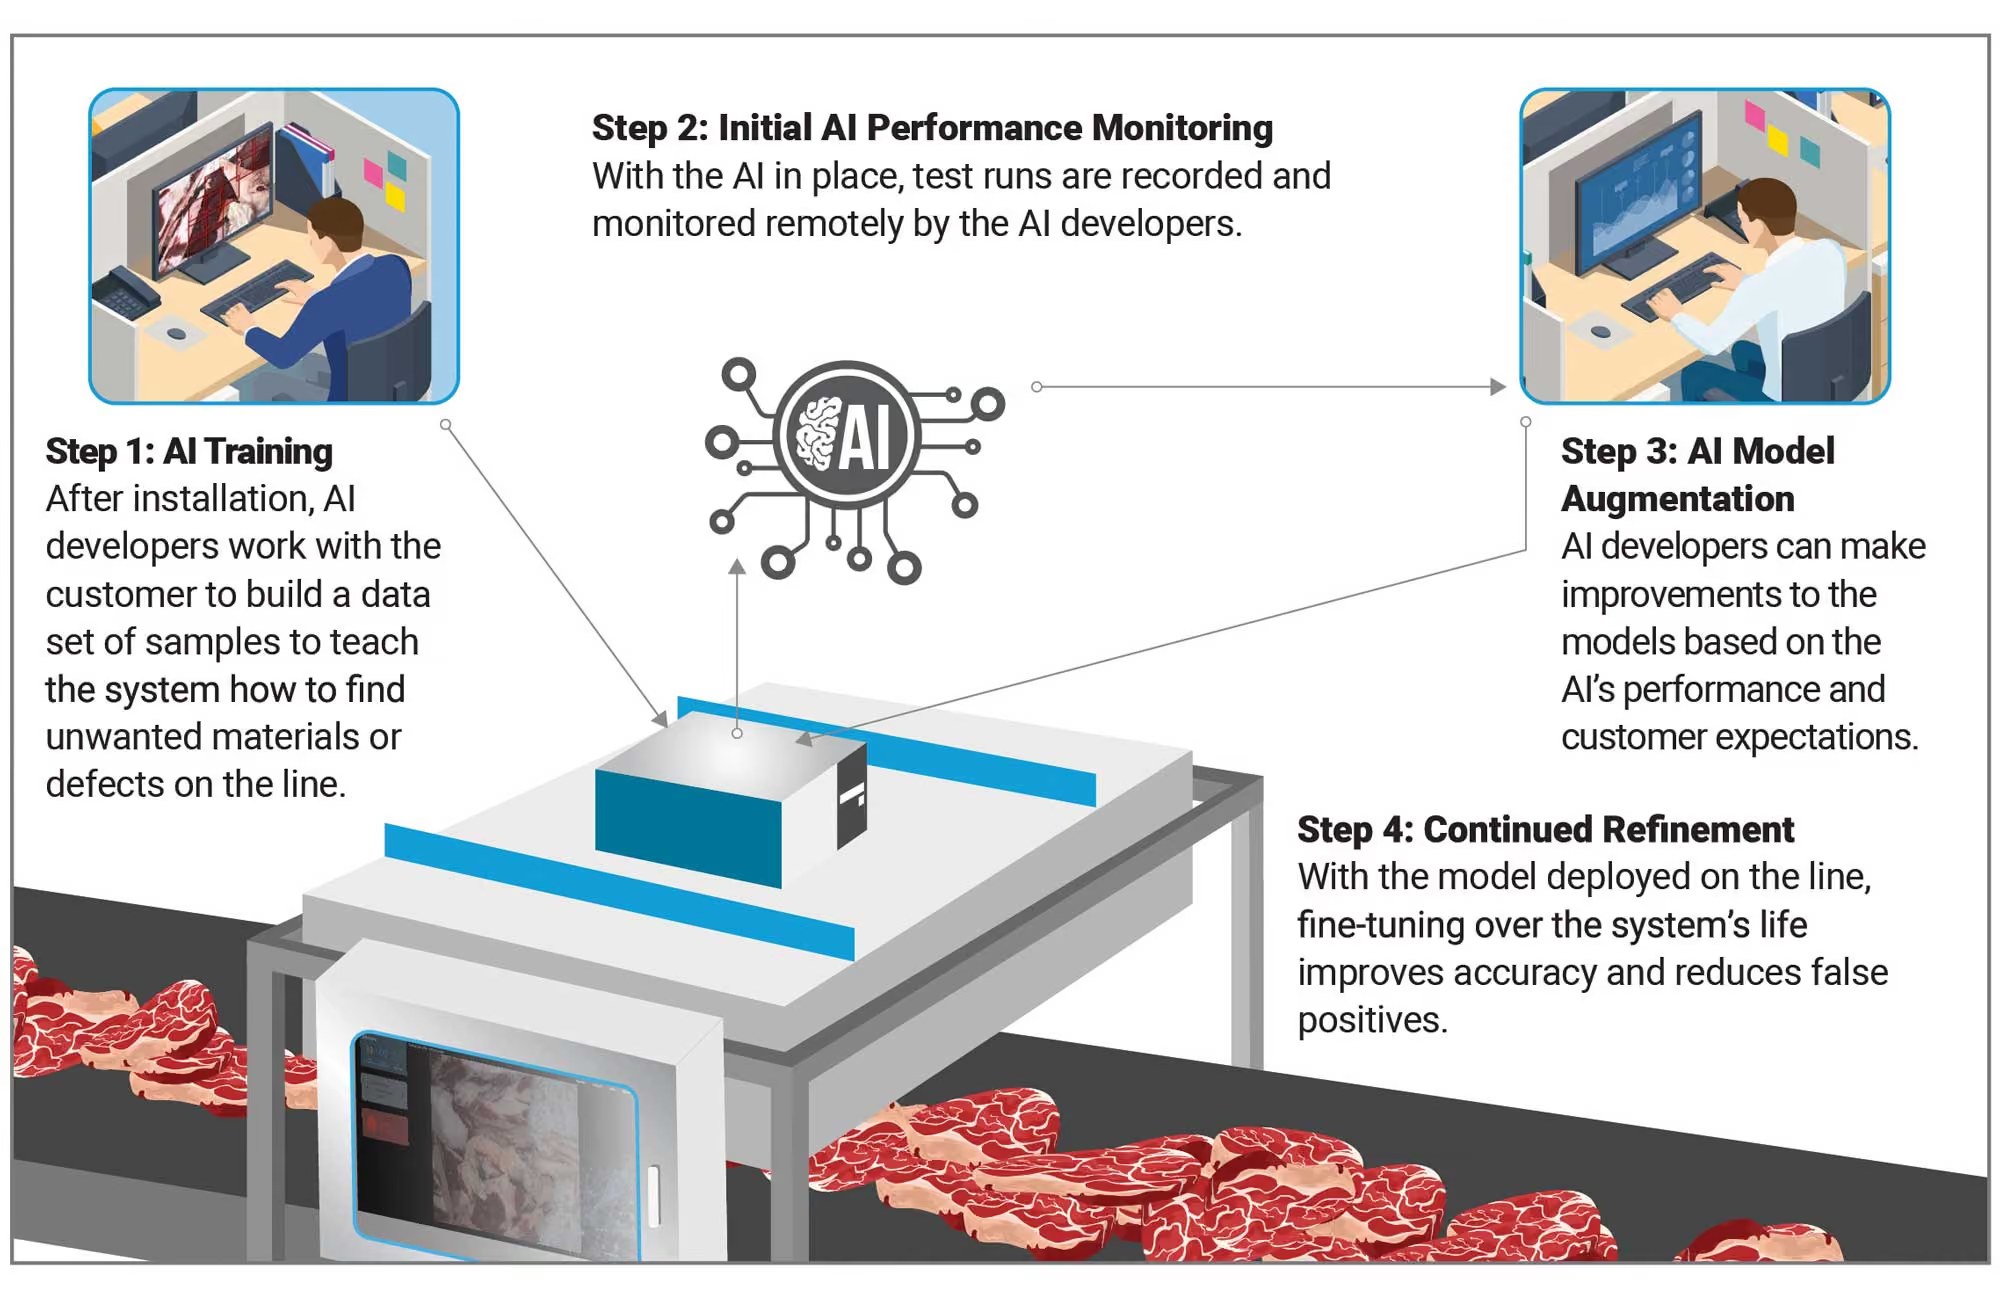
Hay un punto fundamental que recordar sobre los sistemas de inspección visual basados en IA: sus modelos de IA son tan buenos como los conjuntos de datos que los alimentan. Si el operador humano en la planta etiqueta incorrectamente una característica del producto o un material extraño en la línea, esto puede afectar negativamente al rendimiento de la IA. Por esta razón, las empresas que utilizan al personal experto del proveedor de IA para gestionar sus sistemas suelen obtener los mejores resultados.
Un sistema de inspección por IA bien entrenado es muy útil para detectar materiales extraños no deseados que pueden parecerse en forma o color a una característica normal del producto. Por ejemplo, un trozo de plástico blanco duro que parece queso rallado cae sobre una pizza congelada en una línea de producción. Esta anomalía puede pasar desapercibida para un sistema de inspección visual basado en reglas, ya que no puede analizar eficazmente los componentes individuales de la pizza para detectar los bordes irregulares, la forma extraña o el brillo de ese trozo de plástico. Un inspector humano podría notar el trozo de plástico, pero el ritmo vertiginoso de la línea de procesamiento, la fatiga del operador o la imposibilidad de ver bien la pizza en la línea hacen que esta determinación en una fracción de segundo sea casi imposible.
El sistema de inspección por IA, instalado en puntos críticos de producción para inspeccionar cada producto a medida que pasa por una cinta transportadora, está mejor equipado para aislar el plástico y tomar las medidas necesarias (por ejemplo, activar el rechazo para retirar el producto contaminado de la línea). Esto se debe a que el sistema de IA inspecciona cada componente del producto que pasa.
Un sistema basado en IA puede aprender a detectar anomalías en la línea igual que un inspector humano, pero con mayor velocidad y eficiencia, lo que aumenta considerablemente la precisión.
¿Cuáles son las limitaciones de los sistemas actuales de inspección visual basados en IA?
Los sistemas de inspección por IA no son una solución mágica para los procesadores de alimentos; no se puede simplemente instalar un sistema en la línea y esperar que se resuelvan los problemas de calidad y seguridad alimentaria. Entender lo que un sistema de IA no puede medir es tan importante como saber lo que sí puede.
Los sistemas de inspección visual por IA solo pueden medir materiales distinguibles visualmente
En cuanto a la detección de materiales extraños, una idea errónea común sobre los sistemas de inspección por IA es que sustituyen a los sistemas de rayos X o de detección de metales. En última instancia, los sistemas de visión basados en IA complementan a los detectores de rayos X y de metales para crear un programa de seguridad alimentaria en línea completo y robusto.
Los sistemas de inspección por IA destacan en la detección de materiales extraños de baja densidad, como caucho, madera, tejidos, papel y otros elementos que pasan desapercibidos para los detectores de rayos X y de metales. Aun así, no pueden analizar materiales incrustados dentro de un producto o que no sean visibles desde los distintos ángulos de cámara del sistema. Incorporar mesas vibratorias o configuraciones en cascada para separar temporalmente los productos o presentar la superficie inferior del producto para su inspección puede ayudar a proporcionar una mayor visibilidad al sistema de IA.
Sin embargo, al igual que con los detectores de rayos X y de metales, los operadores pueden ajustar el sistema de inspección por IA para aumentar la capacidad de detección. Establecer tolerancias demasiado altas puede dar lugar a más falsos positivos. Los usuarios deben encontrar un equilibrio para lograr la máxima capacidad de detección mientras gestionan eficazmente los falsos positivos.
Además, si un sistema de IA se entrena en una línea única con características específicas —como el color de la cinta transportadora—, es poco probable que el uso del mismo modelo en una línea diferente, incluso dentro de la misma instalación, resulte en una transición fluida. Debido a que el sistema de IA observa constantemente la superficie de procesamiento, cambiar su entorno sin añadir datos adicionales para actualizar el entrenamiento del modelo puede llevar a resultados no deseados.
La frecuencia del material o del defecto es vital para el desarrollo del modelo de IA
Las patatas son un gran ejemplo de producto alimenticio con variaciones de masa que se clasifican y venden a clientes finales específicos según el tamaño, la calidad y la presencia de defectos. Una patata bien calibrada y libre de la mayoría de los defectos —llamadas patatas de "venta en fresco"— se distribuirá normalmente a tiendas de comestibles o restaurantes. Una patata que pueda ser más pequeña o de forma inusual puede ir a un procesador secundario (por ejemplo, para patatas fritas, alimentos congelados, etc.). Las patatas con defectos visibles indeseables, como magulladuras, brotes o podredumbre, pueden clasificarse para alimentación animal.
Debido a que las instalaciones de clasificación de patatas se encuentran constantemente con estas variaciones naturales del producto, tienen un tamaño de muestra lo suficientemente grande como para crear modelos de IA sólidos que detecten esas características clave. Por otro lado, desarrollar modelos de IA para anomalías únicas o poco frecuentes es un desafío si el problema no aparece con la suficiente regularidad para que la IA aprenda qué es. Para objetos que obviamente se ven diferentes del producto —por ejemplo, envases de plástico azul que entran en una línea de procesamiento de patatas fritas congeladas—, crear estos modelos de materiales extraños es un desafío menor.
Por ejemplo, un productor de grano puede querer desarrollar un modelo de IA para detectar trozos de vidrio roto en un elevador de grano. Supongamos que la instalación solo detecta vidrio en su línea una vez al año, en comparación con piedras o palos que pueden aparecer docenas de veces al día. En ese caso, desarrollar un modelo de IA fiable para detectar vidrio con un tamaño de muestra tan pequeño es difícil.
Cuanto más pequeño sea el defecto o el material, mayor será el precio del sistema
Todos los materiales extraños en la producción de alimentos suponen un riesgo, incluidos los objetos más pequeños. Sin embargo, para que un sistema de IA detecte partículas finas o anomalías en una línea de procesamiento, no es tan sencillo como hacer zoom en una imagen de la cinta transportadora. Ser capaz de capturar objetos con el máximo detalle requiere más cámaras con mayor resolución para examinar áreas específicas, lo que aumenta la potencia de cálculo. Aunque estas aplicaciones de detección detallada son técnicamente posibles, los componentes y la complejidad del sistema necesarios superarán el presupuesto de la mayoría de las empresas.
Los sistemas de inspección por IA, al igual que los humanos, no son perfectos
Implementar un sistema de inspección basado en IA en una planta de procesamiento de alimentos es como la llegada de un recién nacido al mundo. Al igual que un bebé, el sistema de IA llega sin conocer su entorno y sin distinguir lo correcto de lo incorrecto. El objetivo del usuario y del equipo técnico es educar y guiar a ese "ser" hasta alcanzar un nivel experto capaz de tomar decisiones con cada vez menos intervención humana.
Incluso el sistema de inspección por IA mejor entrenado tiene fallos. Los usuarios deben esperar ocasionalmente una proporción de falsos positivos o errores en la clasificación de productos; por ello, el factor humano seguirá siendo esencial en sistemas complejos o con gran variabilidad. El camino al éxito consiste en integrar la tecnología con paciencia y pragmatismo, eligiendo un proveedor que se implique en la planta y comparta esta misma mentalidad.