Uso de la inspección visual por IA para frenar errores de procesamiento y materiales extraños en seco
Este artículo apareció originalmente en la revista Refrigerated & Frozen Foods. Haga clic aquí para acceder al artículo en el sitio web de la publicación.
Todos los productores de alimentos congelados y preparados se enfrentan a un desafío diario similar: garantizar que cada bandeja de comida producida tenga el mismo aspecto que la que aparece en el envase.
Muchos productos alimentarios congelados se procesan, ensamblan y envasan mediante maquinaria automatizada, a menudo con un inspector humano como principal línea de defensa para evitar que los defectos de calidad, los materiales autóctonos no deseados y los materiales extraños potencialmente nocivos acaben en los productos acabados. La naturaleza físicamente exigente de estos puestos, combinada con largas jornadas en entornos fríos o industriales, puede contribuir rápidamente al agotamiento. Además, depender únicamente de inspectores humanos introduce subjetividad en el proceso, tanto entre empleados como por parte del mismo empleado a lo largo de un turno debido a la fatiga.
A medida que aumenta la demanda de productos congelados y platos preparados, las mayores necesidades de rendimiento de los productos han dado lugar a una nueva era de inspección visual automatizada impulsada por inteligencia artificial (IA).

Inspección convencional en entornos de producción modernos
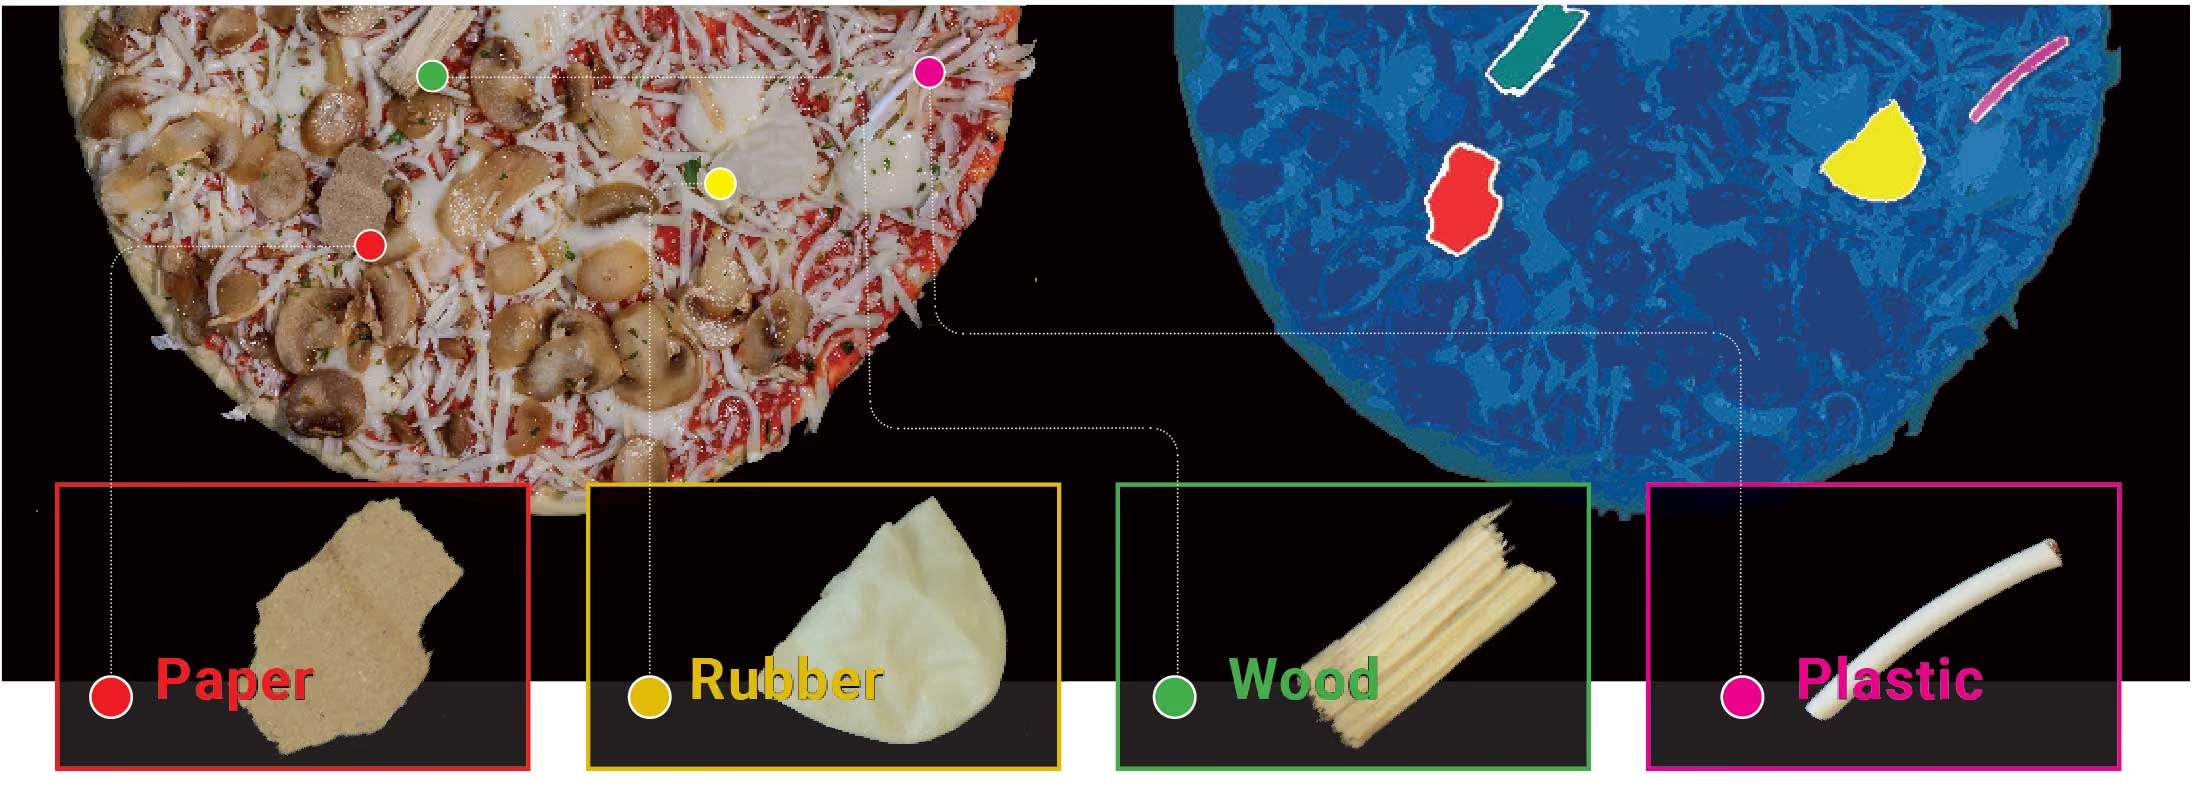
Durante décadas, la mayoría de las empresas de procesamiento de alimentos congelados han confiado principalmente en detectores de metales y sistemas de rayos X para la detección de materiales extraños. Aunque son eficaces para detectar objetos densos como metal o hueso, estas tecnologías no pueden identificar la mayoría de los materiales extraños de baja densidad, como plástico, papel, caucho y objetos del mismo color que también suponen un riesgo para los consumidores.
Las empresas de producción alimentaria —principalmente en el sector de la panadería y el procesamiento de proteínas, así como varios usuarios de la industria de alimentos congelados— comenzaron a integrar tecnologías de inspección visual en sus líneas de procesamiento. Estos sistemas incorporan cámaras 2D y 3D de alta resolución con iluminación avanzada para analizar todas las caras del producto, incluidas la superior e inferior, para medir parámetros de calidad comunes como el color general, el tamaño y la forma, con mediciones detalladas como la distribución de los ingredientes, la proporción de los mismos, la presencia o ausencia de componentes, el peso previsto del producto o la precisión de las impresiones en un producto (como un logotipo estampado en una galleta).
Los procesadores de alimentos deben saber que las tecnologías de inspección visual son complementarias a los rayos X y a los detectores de metales, no un sustituto directo. Dado que cada sistema se entrena con un producto específico, proporciona una capa adicional de detección al identificar anomalías que pueden pasar desapercibidas para otros métodos. Si el sistema identifica algo fuera de sus especificaciones, puede alertar al operario para que actúe o detener la línea de producción.
Algunas empresas han integrado métodos de rechazo automatizados para retirar los productos que no cumplen las especificaciones, garantizando así que los productos defectuosos se eliminen del proceso sin causar paradas en la línea.
La mayoría de las tecnologías de inspección visual utilizadas hoy en día en el procesamiento de alimentos son sistemas basados en reglas. En un sistema de visión basado en reglas, a medida que los productos pasan por debajo del sistema, la tecnología toma una imagen del producto y la compara con los criterios de medición definidos por el usuario. Las empresas solían medir solo unos pocos atributos sencillos del producto a la vez, como el tamaño, el color o la forma, lo cual era mucho más fácil de lograr con un sistema basado en reglas.
La nueva tecnología permite inspeccionar simultáneamente mediciones de productos más complejas, incluidos los materiales extraños, a la velocidad de la línea completa. Estas crecientes demandas han llevado a los sistemas de visión basados en reglas a sus límites tecnológicos.
Los sistemas basados en reglas siempre serán una opción para los productores de alimentos, pero el éxito reciente de los sistemas de inspección visual impulsados por IA ofrece una solución potente y emocionante para sustituir a la visión basada en reglas y garantizar la consistencia y seguridad del producto.
¿Cómo funciona un sistema de inspección impulsado por IA?
Las tecnologías de inspección visual impulsadas por IA aplican criterios definidos por humanos para diferenciar las características de los productos alimentarios de los objetos no deseados. Se puede desarrollar un modelo de IA para detectar cualquier diferencia que un ser humano pueda percibir.
Al igual que un sistema de inspección visual basado en reglas, un sistema de inspección impulsado por IA incorpora cámaras de alta resolución y configuraciones de iluminación avanzadas para analizar los productos que pasan por la línea. La capacidad del sistema de IA para segmentar eficazmente los productos alimentarios individuales y sus ingredientes de la imagen general es lo que lo hace mucho más eficaz que la visión basada en reglas. Un sistema de IA va más allá de la detección de color o de la forma y el grosor del producto para analizar sistemas complejos en busca de diversos atributos, tal como lo haría un ser humano.
Por ejemplo, un fabricante de platos precocinados tiene varios ingredientes que se dosifican automáticamente en la bandeja del producto mediante múltiples máquinas automatizadas: fideos, proteína, salsa, etc. Aunque estas máquinas de aplicación de ingredientes se inspeccionan con regularidad, pueden fallar o simplemente no acertar al dispensar el producto en el envase.
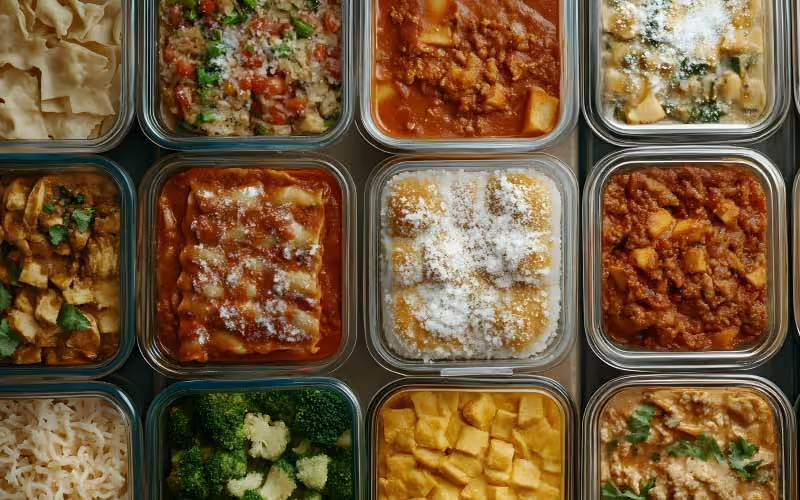
Un plato precocinado, con sus múltiples colores, formas y texturas, supone un reto para un sistema de inspección visual basado en reglas. Sin embargo, con un sistema de inspección visual basado en IA, es posible identificar inmediatamente cada componente de la comida, igual que un inspector humano, pero con mucha mayor precisión y rapidez. El sistema también puede recopilar estos datos al instante para un seguimiento en tiempo real o compilarlos en un informe fácil de seguir.
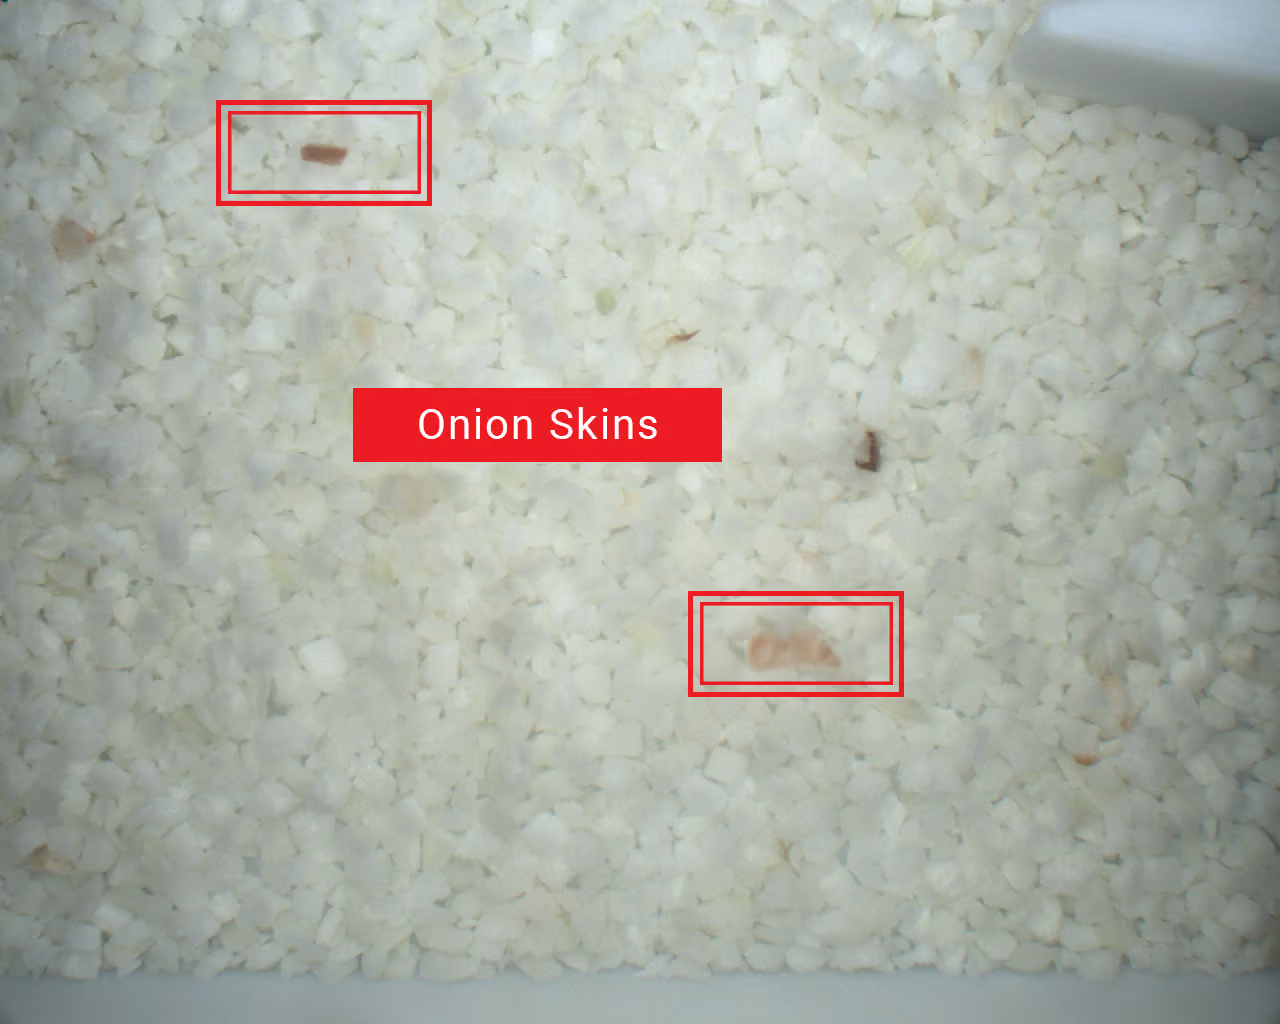
Del mismo modo, la IA aplica una precisión de nivel humano para detectar materiales extraños y encontrar objetos en la línea de producción que no deberían estar ahí. Por ejemplo, un fabricante de cebolla troceada ultracongelada (IQF) puede encontrarse a menudo con el problema de que las pieles duras de la cebolla entren en la línea, lo que provoca la insatisfacción del cliente por la textura. La piel de la cebolla suele tener un color similar al de la cebolla troceada, lo que hace que sea especialmente difícil de diferenciar incluso para el inspector más atento.
El potencial de la IA para revolucionar el control de calidad en la producción de alimentos congelados es innegable. Un estudio de Grand View Research estima que el mercado de la IA en alimentación y bebidas crecerá desde los 8450 millones de dólares en 2023 a una tasa compuesta anual del 39,1% entre 2024 y 2030, con una previsión de ingresos de 84 750 millones de dólares. Esta oportunidad de crecimiento refleja la creciente adopción de soluciones basadas en IA en todo el sector, lo que ha llevado a un aumento en el número de nuevos desarrolladores de sistemas de inspección por IA.
Un valor clave de los sistemas de visión basados en IA es su objetividad. A diferencia de los inspectores humanos, un sistema de IA bien entrenado nunca se toma un descanso, no se fatiga y no tiene "un mal día" en la línea. Aplica las mediciones que el operador humano define para analizar los productos según criterios de calidad exactos. Esta forma de entrenamiento de la IA se denomina "aprendizaje supervisado", lo que significa que la influencia humana siempre está en el centro del funcionamiento del sistema.
Mediante el aprendizaje supervisado, los modelos de IA se construyen mostrando al sistema ejemplos tanto "buenos" como "malos". Con el tiempo, el sistema de IA aprende las tolerancias para una característica específica del producto o material extraño. Los modelos pueden cambiar o evolucionar a medida que entran nuevas muestras de producto en el conjunto de entrenamiento, pero el operador humano o el equipo de operadores siempre mantiene el control.
El entrenamiento de IA "no supervisado" permite que la IA desarrolle sus propias tolerancias para productos o materiales. Este método plantea varios riesgos en la producción de alimentos; dado que la IA busca datos constantemente, los sistemas de IA no supervisados pueden empezar a tomar decisiones incorrectas sobre la calidad del producto, lo que provocaría resultados potencialmente desastrosos. Es crucial que un proveedor de IA pueda demostrar u ofrecer formación y asistencia constantes para los modelos de IA durante la vida útil del sistema.
Sistemas inteligentes para garantizar la seguridad alimentaria y la precisión en las porciones
La adopción de tecnologías de inspección visual basadas en IA ofrece a los fabricantes de alimentos congelados una importante ventaja competitiva en un sector con una competencia feroz y márgenes ajustados. Estos sistemas mejoran la seguridad y la eficiencia, y demuestran un compromiso con la innovación y la calidad, reforzando la reputación de la marca y la fidelidad del consumidor.
Al abordar los desafíos emergentes y aprovechar las tecnologías de IA, los productores de alimentos congelados pueden mejorar la seguridad del producto, reducir los costes operativos y satisfacer las expectativas, en constante evolución, de los consumidores y los reguladores. A medida que la IA avance, desempeñará un papel aún más importante en la configuración del futuro de la fabricación de alimentos congelados, garantizando que la calidad y la eficiencia vayan de la mano.
En el competitivo y crítico mundo de la producción de alimentos congelados, adoptar tecnologías avanzadas de IA no es solo una opción, sino una necesidad.