Preparación para la inspección por visión con IA: lo que deben saber los procesadores de alimentos

Este artículo apareció originalmente en Processing Magazine. Haga clic aquí para ver el artículo en el sitio web de la publicación.
Durante la última década, las tecnologías de inspección por visión en la producción alimentaria han evolucionado de ser una medida de control de calidad novedosa a convertirse en una necesidad ampliamente adoptada para garantizar la calidad, consistencia y seguridad de los alimentos. A medida que las empresas han tenido éxito con sus sistemas de visión, la demanda de tecnología de inspección por visión ha crecido significativamente en los últimos años.
Los sistemas de visión han ayudado a muchas empresas alimentarias a escalar sus operaciones para implementar medidas más sólidas de control de calidad y seguridad alimentaria, respondiendo a las presiones para aumentar el rendimiento de la producción y diversificar la oferta de productos en la planta. Además, los puestos de garantía de calidad en las plantas de procesamiento de alimentos son conocidos por su alta rotación, lo que dificulta mantener un personal bien formado. Un sistema de visión bien mantenido nunca se toma un descanso ni tiene un "mal día" en el trabajo, aplicando siempre una inspección precisa a cada producto que pasa por el sistema. La inspección por visión también puede ayudar a proporcionar un ahorro significativo en los costes laborales de la planta, permitiendo distribuir la mano de obra a las áreas que más lo necesitan.
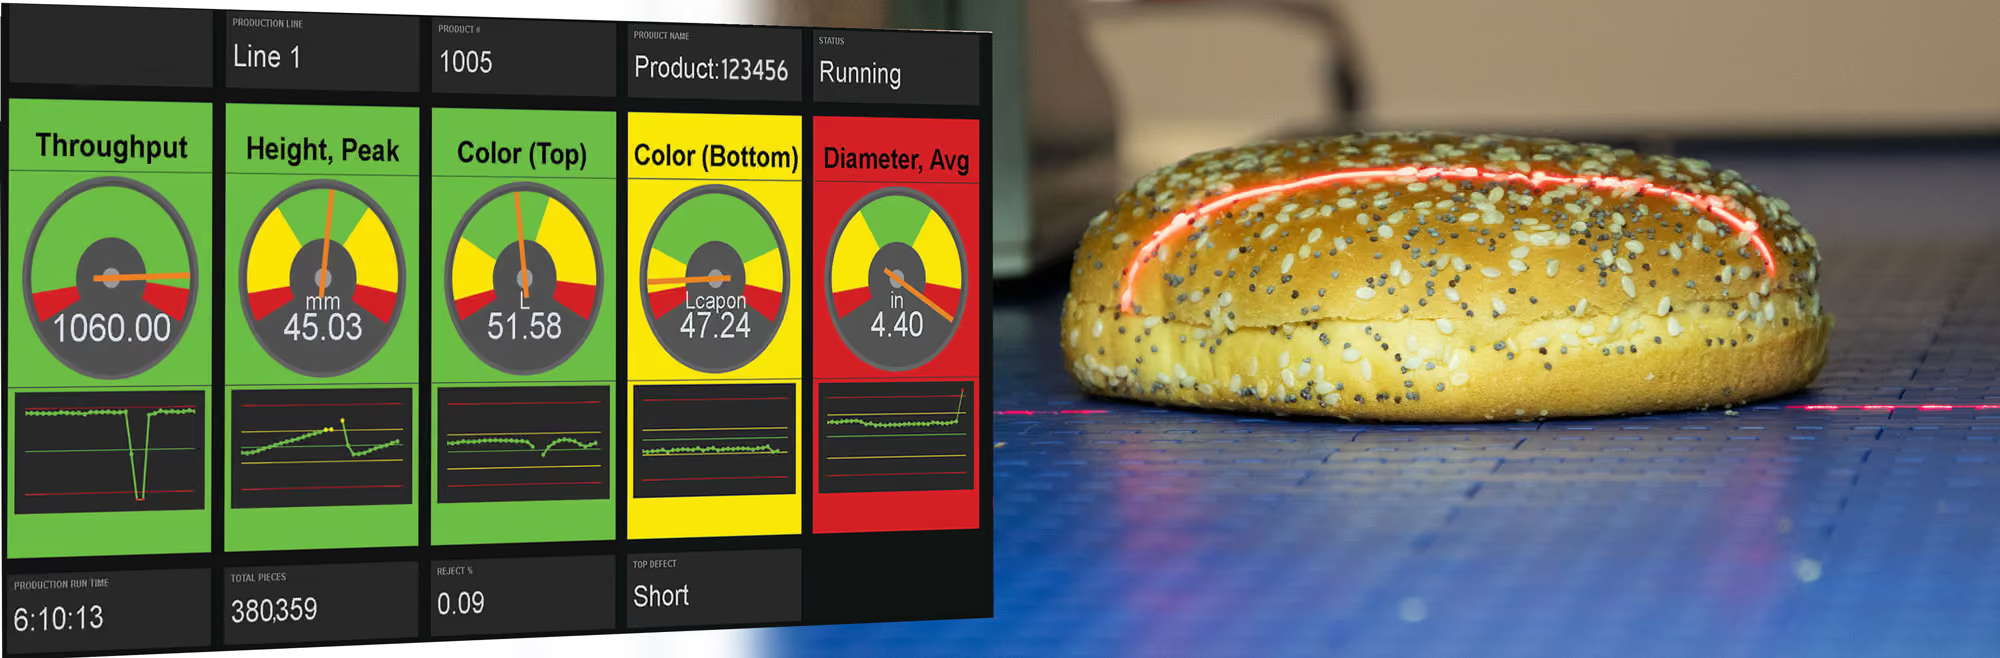
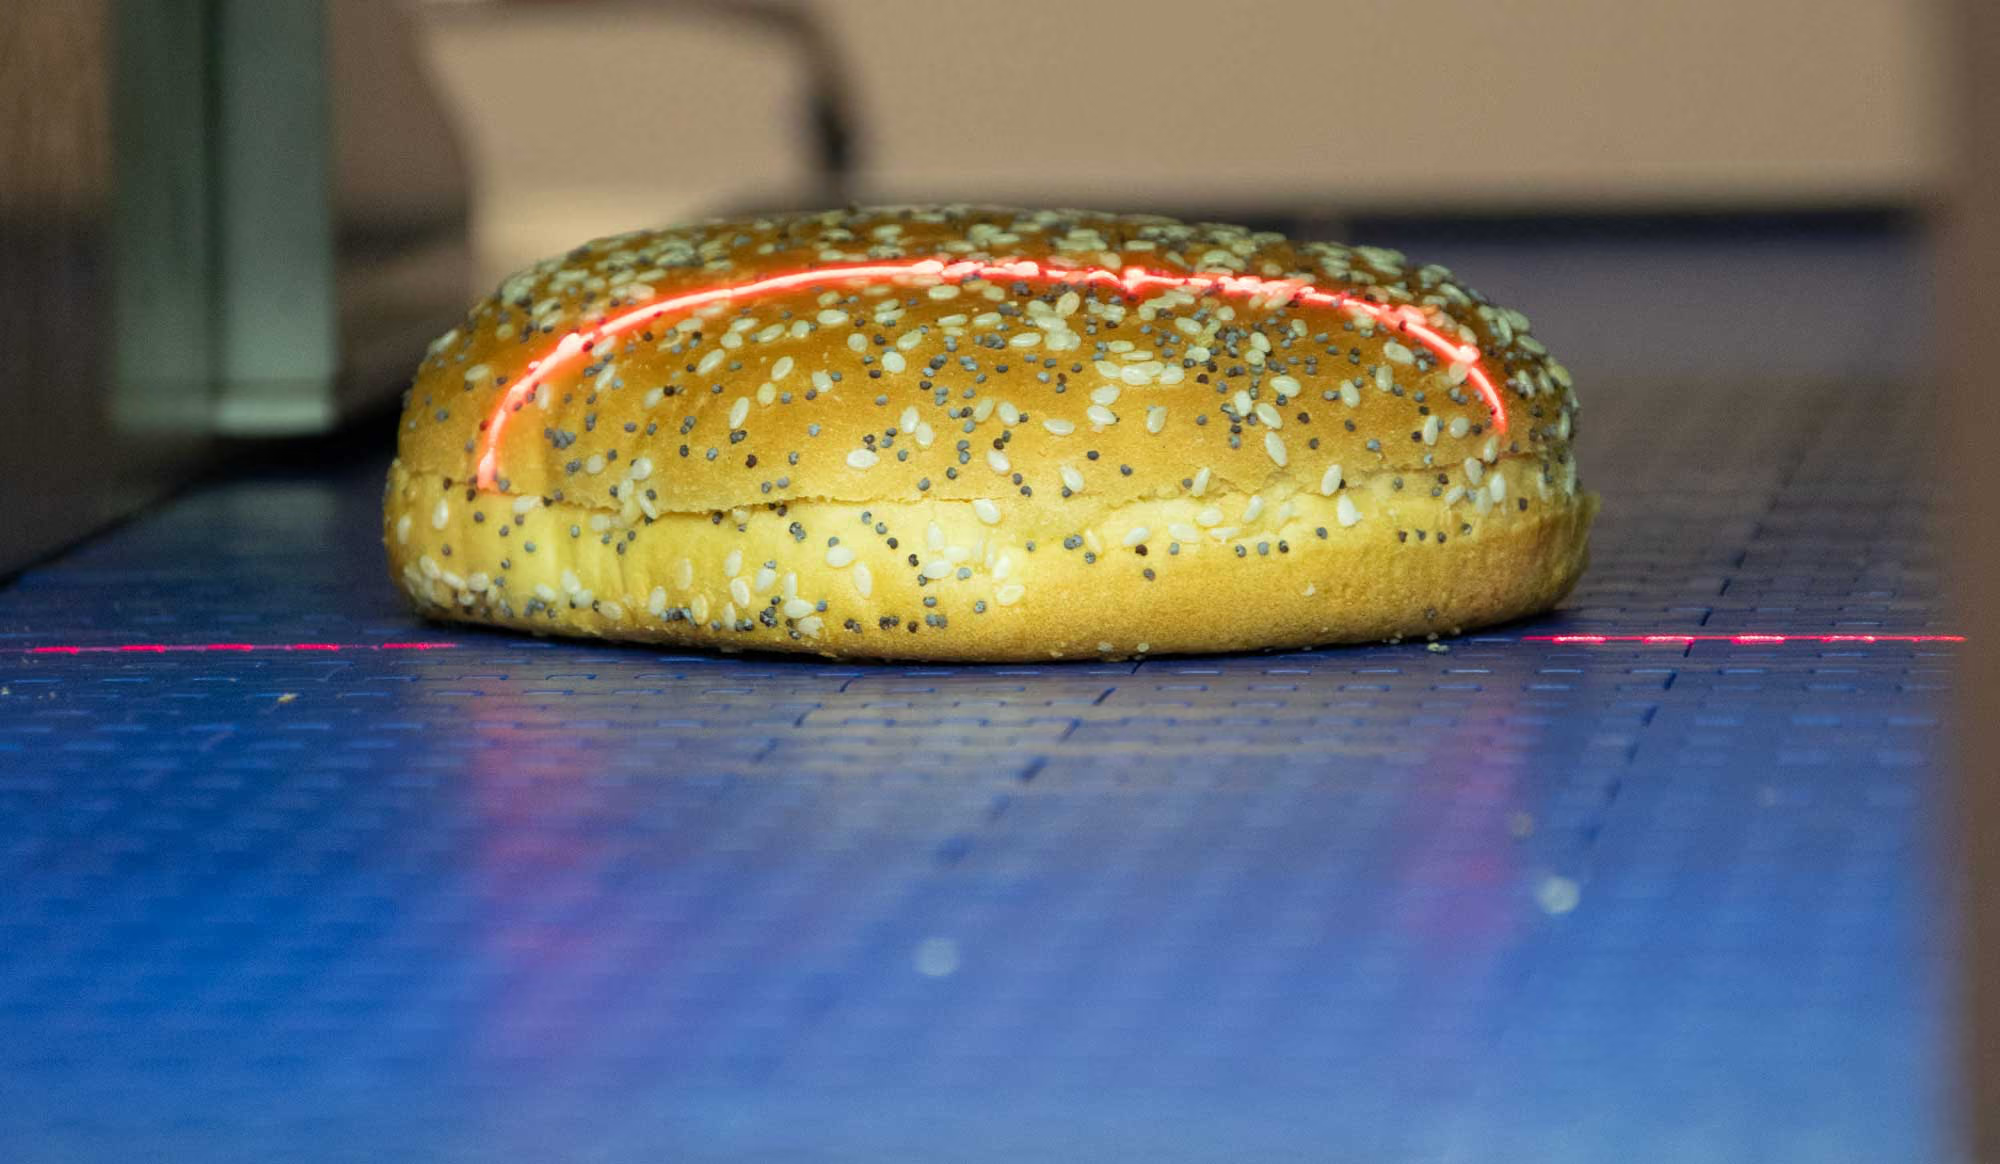
Otro aspecto destacable del crecimiento en la popularidad de la tecnología de inspección por visión es que sus capacidades de medición han mejorado inmensamente en los últimos años. Los primeros usuarios de la tecnología de inspección por visión la utilizaban para analizar productos mediante mediciones sencillas que respaldaban sus datos de calidad, como la redondez de un pan de hamburguesa o el color del rebozado de un nugget de pollo. Con el tiempo, los usuarios de inspección por visión comenzaron a explorar mediciones de características más avanzadas, como el análisis de la distribución de semillas de sésamo en ese pan de hamburguesa o la evaluación de la cobertura total del empanado en ese nugget de pollo.
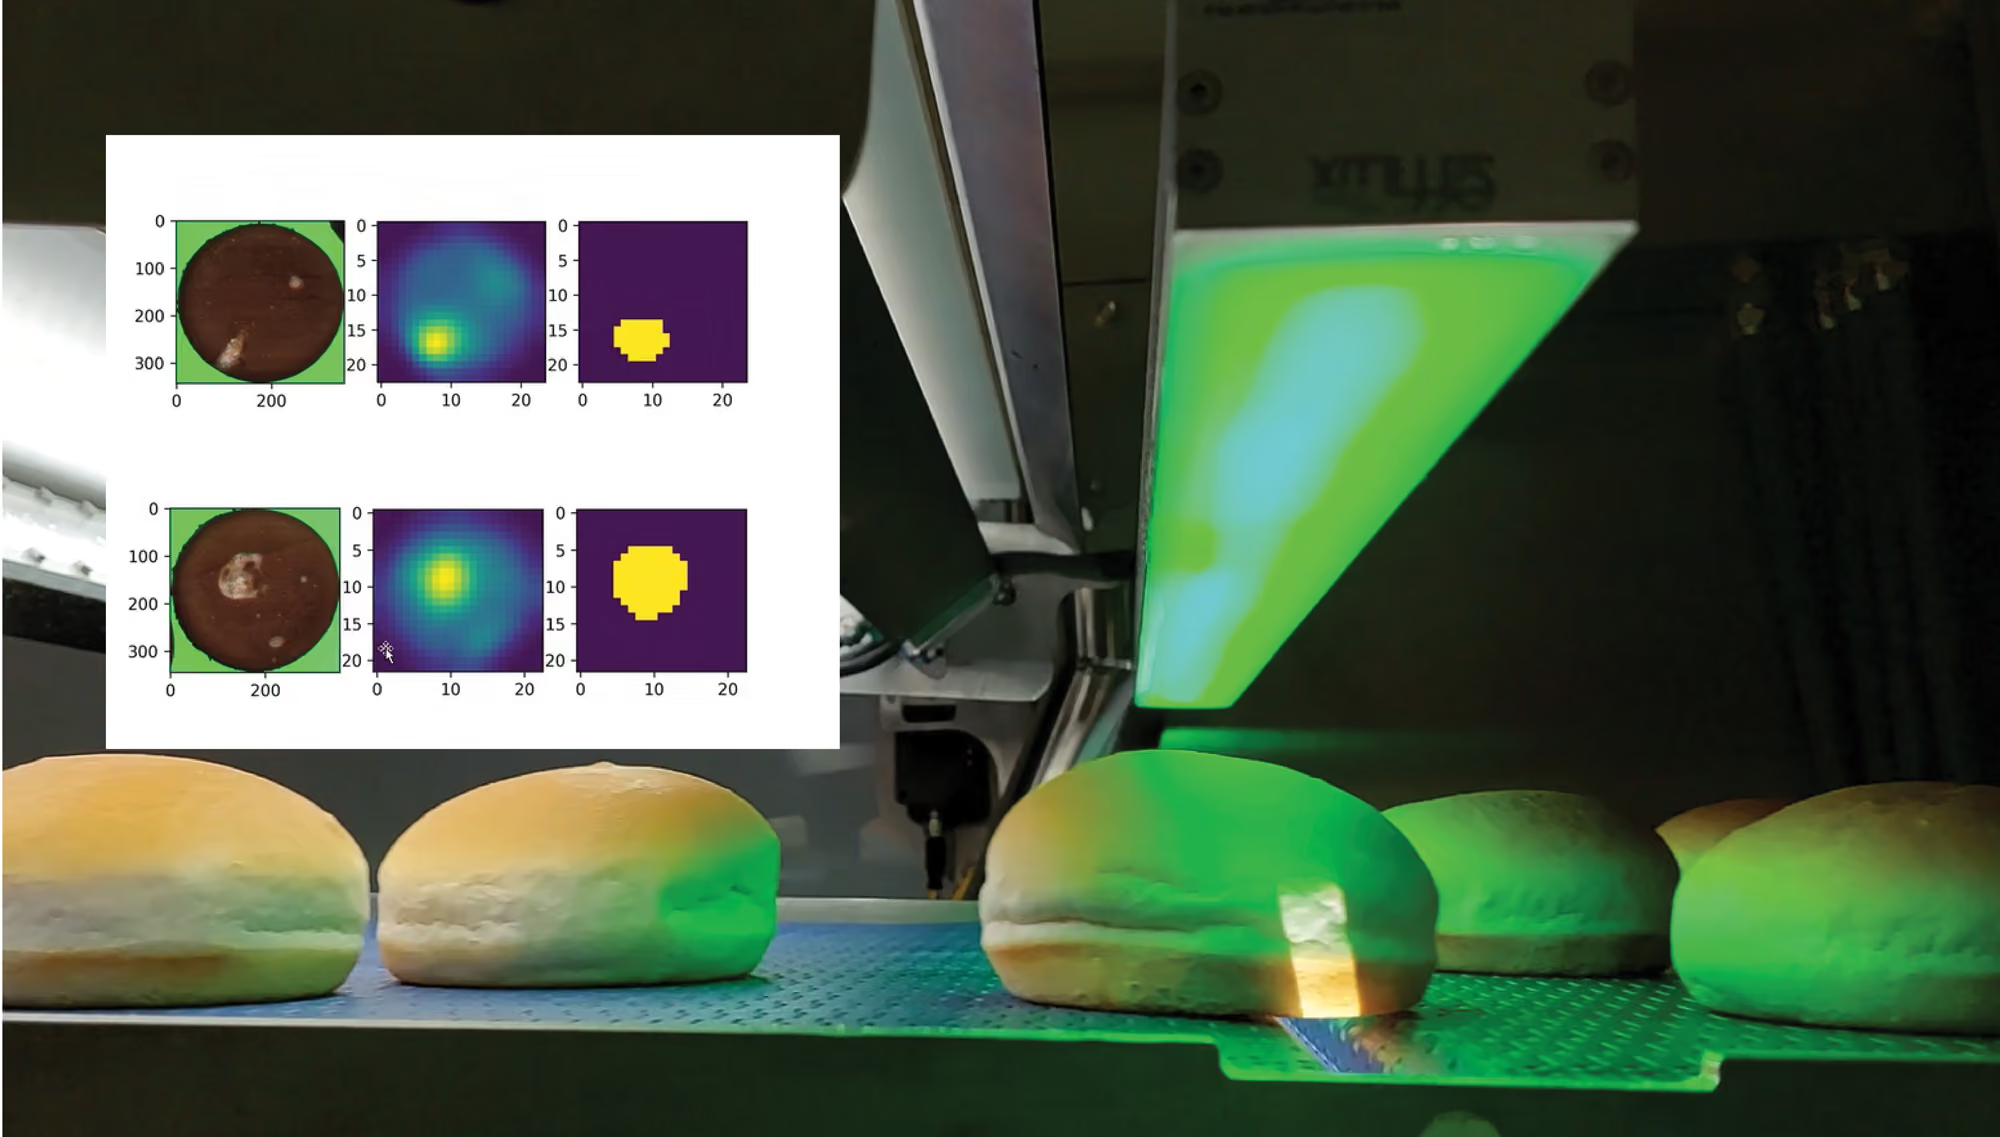
A medida que los sistemas de visión se volvieron más complejos, los fabricantes de sistemas de inspección por visión comenzaron a explorar aplicaciones de inteligencia artificial (IA) para analizar más características del producto con mayor rapidez, incluida la capacidad de detectar anomalías aparentemente insignificantes en los productos que a menudo pasan desapercibidas. Las aplicaciones de inspección por visión mediante IA han generado un entusiasmo considerable en la industria alimentaria, permitiendo a los procesadores de alimentos analizar sus productos de forma más exhaustiva de lo que nunca se pensó posible.
Sin embargo, los sistemas de inspección por visión basados en IA más exitosos requieren tiempo, una planificación cuidadosa y el personal adecuado para lograr un sólido retorno de la inversión. El propósito de este artículo es ayudar a establecer pautas para implementar con éxito un sistema de inspección por visión para el control de calidad y la seguridad alimentaria.
Establezca expectativas claras y realistas para el sistema
Hay un aspecto fundamental que debe tener en cuenta al considerar sistemas de inspección por visión artificial para una planta de procesamiento de alimentos: no son una solución inmediata y lista para usar. Por lo tanto, los operadores de la planta deben definir desde el principio las prioridades más importantes para su línea, así como métricas de éxito claras para el sistema de visión.
Si el objetivo es reducir los defectos del producto o recopilar más datos de calidad, la hoja de ruta de integración podría ser muy distinta a la de un sistema de visión utilizado para detectar materiales extraños. Las conversaciones preliminares con el proveedor del sistema de inspección por visión deben abordar estas prioridades y puntos críticos para obtener una comprensión más clara del alcance y el presupuesto del proyecto. A partir de ahí, el fabricante del sistema de inspección podrá empezar a definir las necesidades del sistema, como las especificaciones de hardware y software, la ubicación del sistema en la línea y otros requisitos básicos de las instalaciones.
Los gastos de capital, como cámaras, iluminación y hardware y software personalizados del proveedor del sistema de visión, son solo una parte de la inversión total en inspección por visión. Además de la instalación del sistema, en muchos casos puede ser necesario recurrir a ingenieros o contratistas externos para realizar modificaciones en la línea de procesamiento con el fin de satisfacer las necesidades operativas.
También existen costes continuos una vez finalizada la instalación. La formación de los empleados, los productos de limpieza, el soporte técnico rutinario y los contratos de servicio son costes que deben tenerse en cuenta.
Aunque pueda parecer una lista abrumadora de consideraciones, trabajar con un proveedor de tecnología de inspección por visión experimentado que sepa hacer las preguntas adecuadas ayudará a que este proceso sea menos desalentador. Establecer estas medidas desde el principio puede ayudar al proveedor del sistema de inspección por visión a elaborar un plan orientado a resultados.
¿Cómo pueden afectar el producto y la línea de procesamiento a la eficacia del sistema de visión?
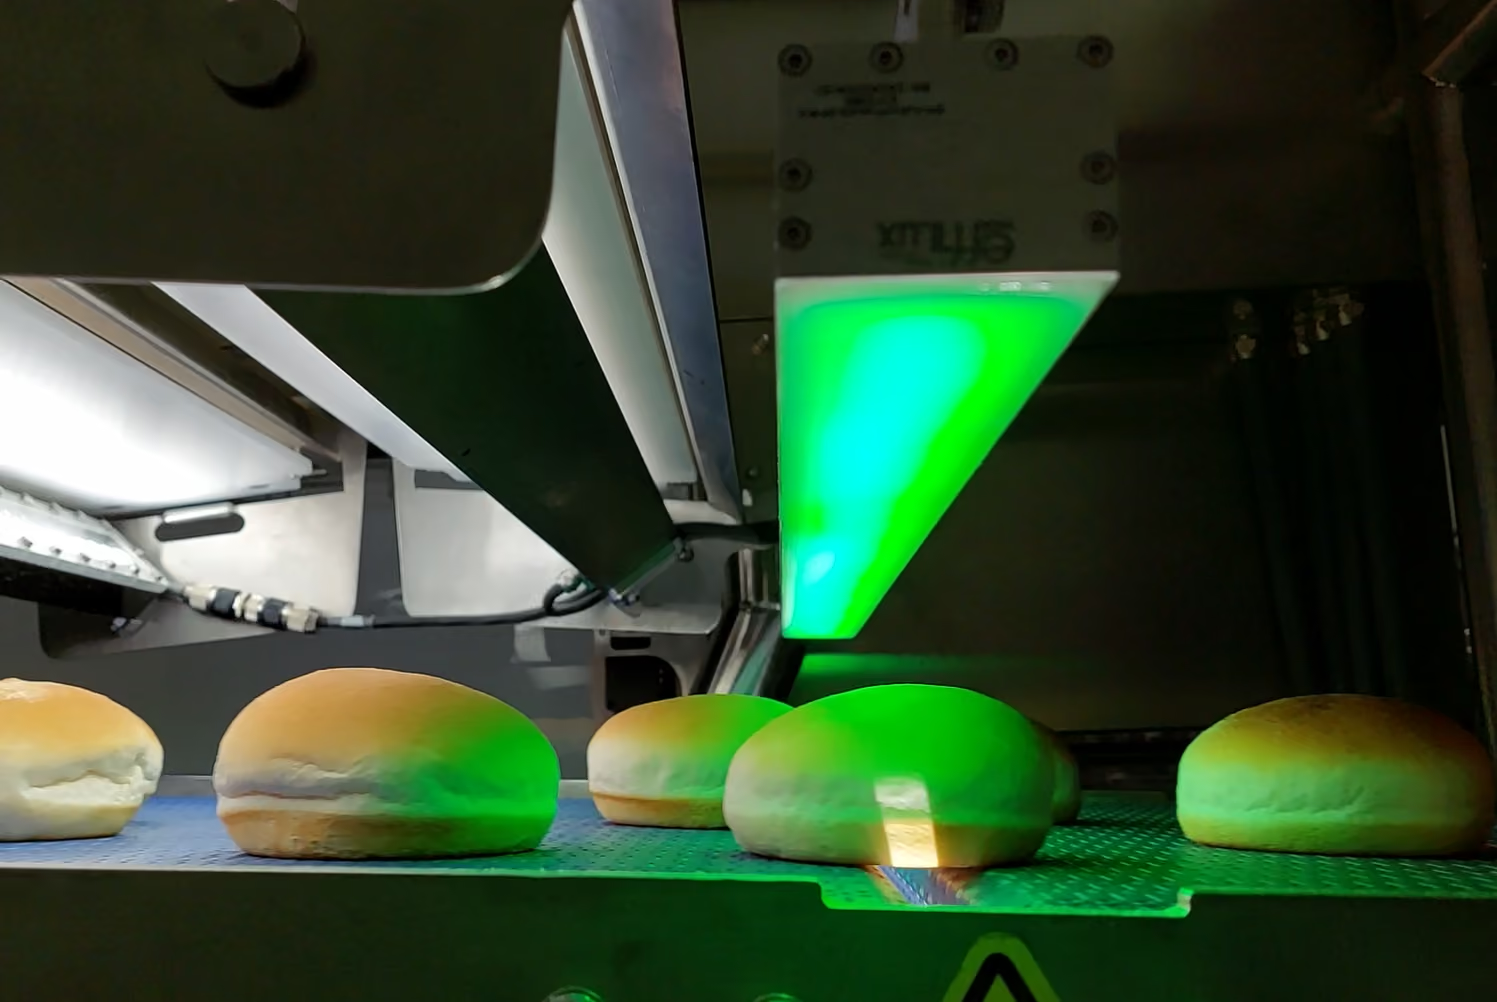
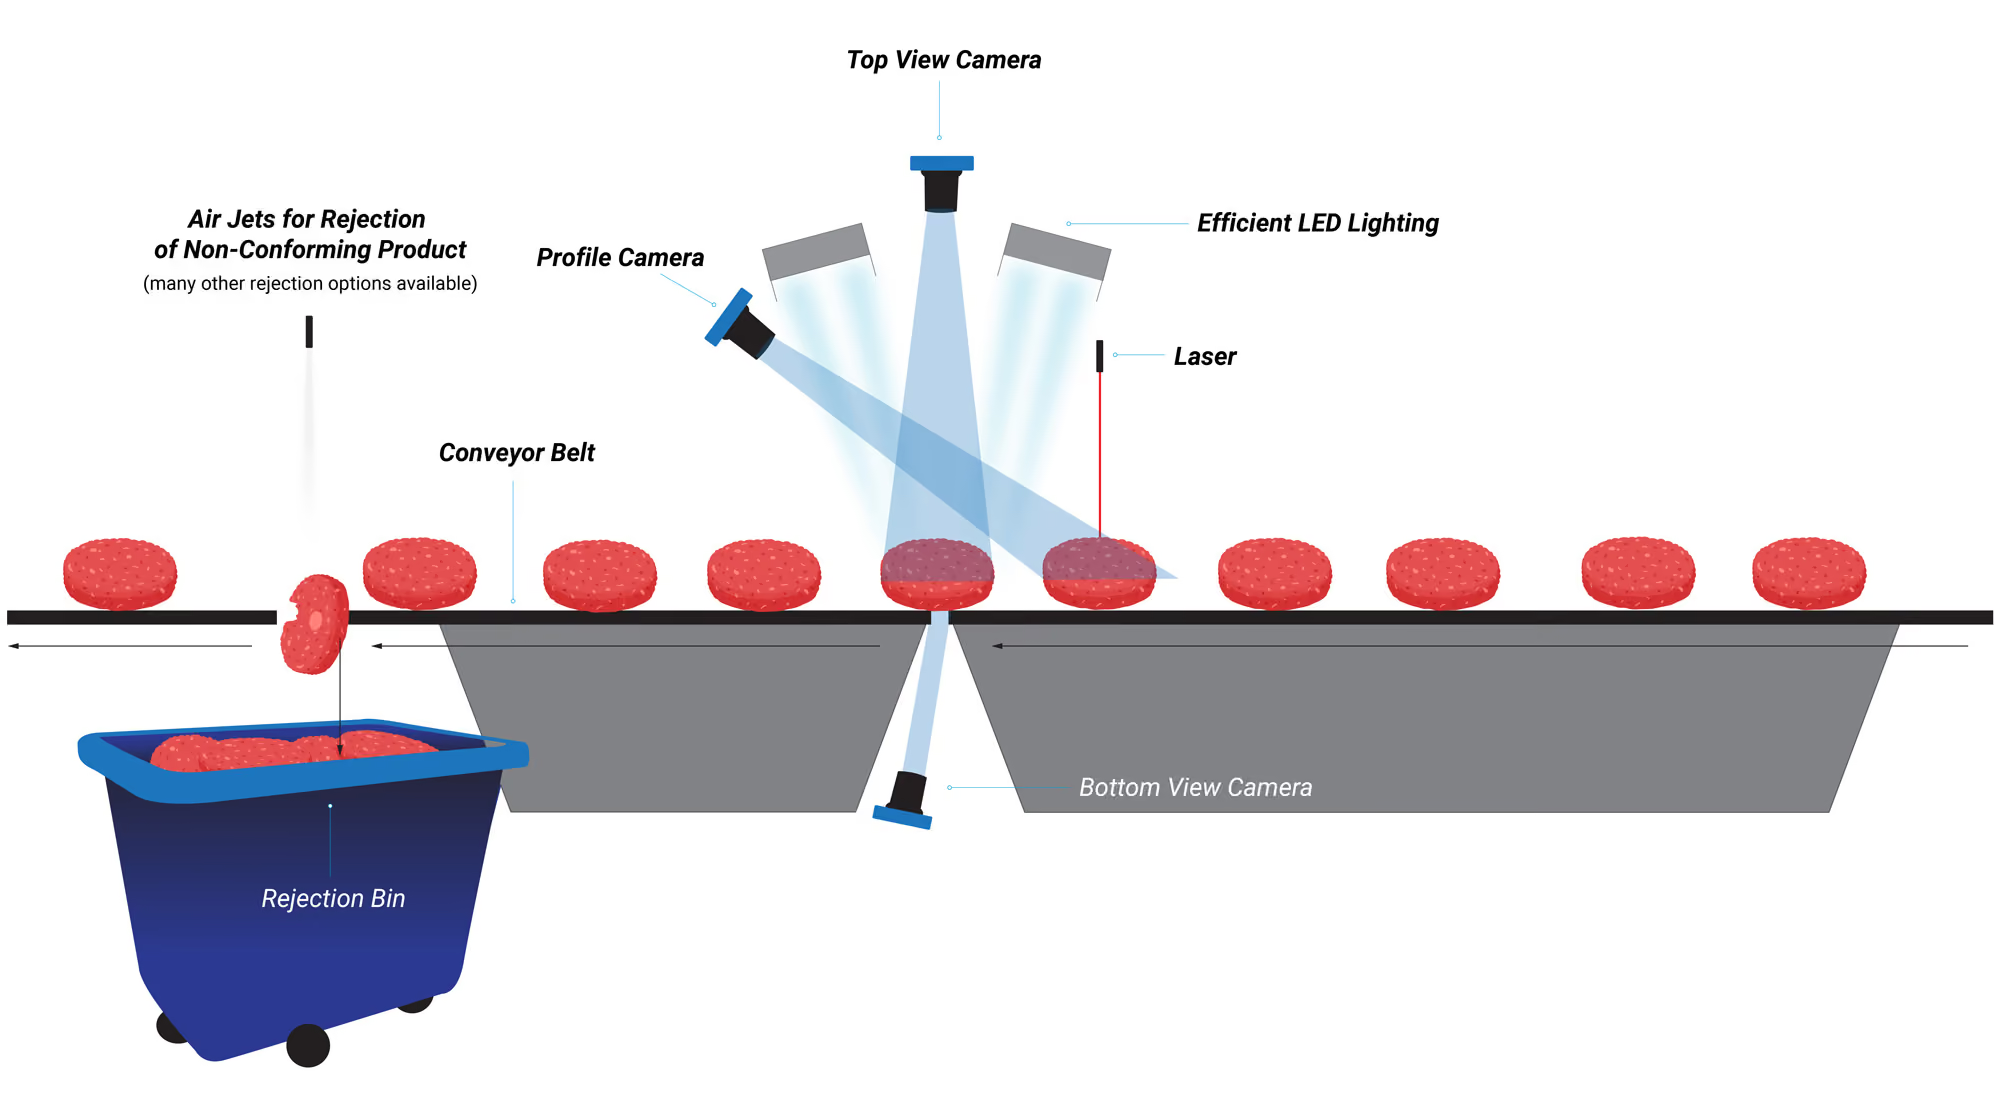
Por ejemplo, ¿existe suficiente contraste de color entre el producto alimentario y la cinta transportadora para que el sistema de visión pueda diferenciar lo importante? ¿Cuántas cámaras y qué resolución serán necesarias para medir las características? ¿Es necesaria la inspección de la parte inferior del producto? Si el producto tiene un glaseado o cobertura que pueda crear un brillo reflectante, es posible que se requiera una iluminación especializada.
Los productos voluminosos y blandos requerirán una configuración del sistema de visión diferente a la de los productos frágiles o propensos a desmoronarse. Estas características son especialmente importantes para los sistemas de visión que cuentan con capacidades de rechazo automático (como chorros de aire, paletas, cintas retráctiles, entre otros).
Las velocidades de procesamiento son otra consideración crucial. Para las aplicaciones que requieren la medición instantánea de múltiples productos, asegúrese de que haya suficiente espacio en la cinta transportadora para que el sistema pueda tomar decisiones antes de que los productos pasen demasiado rápido por la línea. Si se desea integrar capacidades de rechazo, es posible que la línea de transporte necesite modificaciones para proporcionar suficiente espacio y tiempo para que el mecanismo de rechazo se active.
Además, si los productos pueden tocarse entre sí en la línea, puede ser necesario incorporar un separador u otro sistema para separar los productos antes de que entren en el sistema de visión, a fin de garantizar mediciones precisas.
Cuantos más detalles de este tipo se puedan resolver al principio de los procesos de planificación, mejor.
Soporte de infraestructura de datos
Uno de los principales valores de los sistemas de visión basados en IA actuales son los datos sólidos y en tiempo real que proporcionan. Las estadísticas, las imágenes de los productos, las ratios de aprobación/rechazo, las alarmas y otras funciones contribuyen a un sistema de control de calidad eficaz. Sin embargo, requieren una infraestructura informática sólida, una conexión a Internet fiable y un almacenamiento de datos seguro.
Algunos sistemas de inspección por visión pueden incluir aplicaciones tipo panel de control para la supervisión de productos en tiempo real que pueden ayudar a mejorar la toma de decisiones en los procesos. Pregunte al proveedor del sistema de inspección por visión qué herramientas ofrecen para ayudar a gestionar el flujo de datos.
Tenga siempre presente la higiene
La higiene es un requisito importante en todas las instalaciones de producción de alimentos. En lo que respecta a los sistemas de inspección por visión, las lentes sucias y una iluminación inadecuada son las principales razones por las que estos sistemas no funcionan correctamente. Desarrollar un plan de limpieza rutinario y asignar responsabilidades, o instalar equipos adicionales como boquillas de aire o cuchillas de limpieza, ayudará a mejorar el rendimiento del sistema a largo plazo.
Para las instalaciones de procesamiento de alimentos con requisitos especiales, como especificaciones de lavado a presión o compatibilidad con productos químicos de limpieza específicos, el proveedor del sistema de visión debe ofrecer opciones que satisfagan las necesidades de la instalación.
El trabajo no termina tras la instalación y la puesta en marcha
Como bien saben muchas plantas de producción alimentaria con sistemas de visión, designar a un «responsable» del sistema en la planta es fundamental para garantizar que se sigan los procesos de limpieza y mantenimiento. Este responsable debe conocer bien el sistema y actuar como punto de contacto principal con el proveedor para cualquier ajuste o mejora futura. Asimismo, debe promover el uso correcto del sistema en la planta, asegurándose de que el resto del personal cumpla con los protocolos de higiene y funcionamiento.
Algunos sistemas de visión basados en IA pueden requerir supervisión y formación periódica durante toda su vida útil. Aproveche el soporte técnico y la experiencia en IA que pueda ofrecerle la empresa proveedora del sistema de inspección.
Elija con cuidado a su proveedor de sistemas de inspección por visión
Los sistemas de inspección por visión basados en IA son tendencia en la industria alimentaria, lo que ha provocado la llegada de muchas empresas nuevas al sector. Toda la planificación y el esfuerzo invertidos no servirán de nada si el proveedor no cumple con su parte.
Al evaluar proveedores, fíjese en el tipo de preguntas que le hacen. ¿Pueden demostrar su éxito en la industria alimentaria? ¿Qué paquetes de mantenimiento y soporte ofrecen para garantizar su compromiso a largo plazo? ¿Qué referencias pueden aportar o qué hacen para avanzar en la tecnología?
Integrar un sistema de inspección por visión en una planta de procesamiento de alimentos supone un cambio cultural importante. Una planificación adecuada, la alineación técnica, unos protocolos de higiene y mantenimiento sólidos y el compromiso total de todas las partes interesadas son esenciales para el éxito.