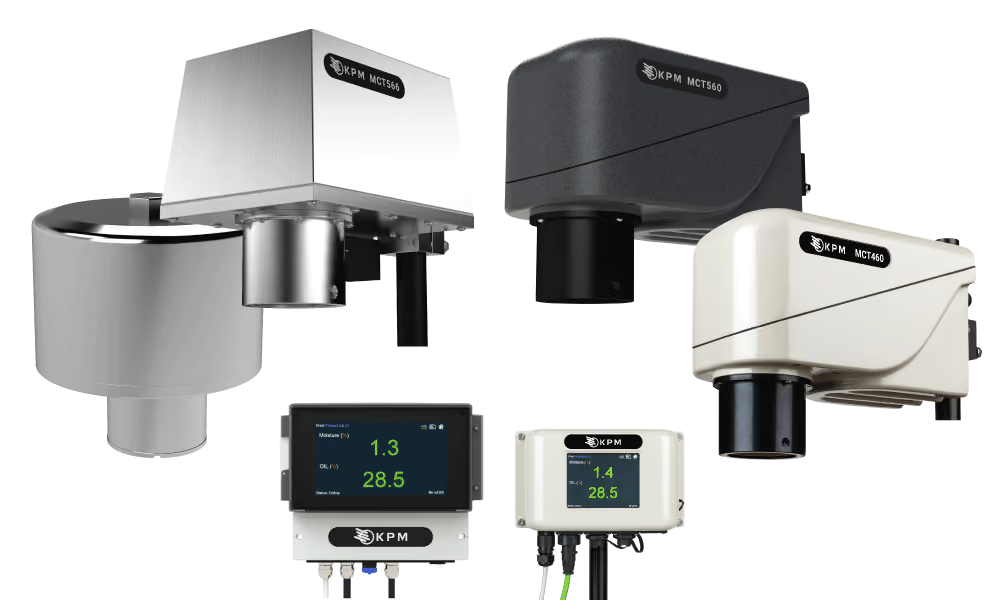
La serie MCT ofrece un análisis rápido y continuo para que los operarios supervisen las materias primas o el control de procesos en la línea de producción. Estos sensores en línea sin contacto miden con precisión la humedad, el aceite, el peso del recubrimiento, la temperatura y otros parámetros. Gracias a este análisis, los operarios pueden mantener una calidad de producto constante, aumentar el rendimiento y minimizar los residuos.
Medición y control continuos en tiempo real
Ventajas
- Mejore el control del proceso y la calidad final mediante mediciones precisas de humedad, aceite y otros parámetros
- Tome decisiones y realice ajustes rápidos en la línea de producción utilizando los datos de análisis
- Ahorre costes y reduzca residuos, mejorando así la rentabilidad de su empresa
Características
- La medición de alta velocidad permite capturar hasta 99 lecturas por segundo con los productos de la serie MCT560
- La carcasa robusta resiste condiciones adversas; la interfaz de usuario con clasificación IP67 ofrece protección en entornos operativos difíciles
- Un detector patentado con temperatura controlada garantiza la estabilidad de la medición
- Totalmente modular, con todos los componentes fácilmente reemplazables sobre el terreno
- Fácil de diagnosticar gracias a los diagnósticos avanzados integrados en la serie MCT560
Solicitudes
Calidad de producto constante, mayor rendimiento y reducción de residuos
Aplicaciones para la detección NIR en línea
Las aplicaciones de la serie MCT abarcan desde la producción de aperitivos hasta tortillas y cereales, pasando por el tabaco, la madera y los biocombustibles. Los sensores permiten el control en bucle cerrado de freidoras, hornos, velocidad de cinta, rehumectadores de papel y otros procesos donde se controla la variación de humedad. La serie MCT también puede integrarse fácilmente en sistemas de control existentes con protocolos de E/S estándar del sector, añadiendo datos para maximizar la eficiencia del proceso.
Alimentación
- Patatas fritas
- Chips de maíz
- Tortillas
- Galletas
- Crackers
- Pretzels
- Aperitivos extrusionados
- Pan rallado
- Aromatizantes a base de aceite
- Masas/Láminas de masa
- Cereales de desayuno
- Palomitas de maíz
- Cortezas de cerdo
- Tripas de salchicha
- Carne picada
- Preparación de grasas
- Productos
- Ingredientes para piensos
- Harinas y almidones
- Leche en polvo
- Copos de patata
- Azúcar y remolacha azucarera
- Sales
- Café, té y cacao en polvo
- Y muchos más
Industrial
- Productos químicos y polvos químicos
- Adhesivos termofusibles
- Adhesivos sensibles a la presión
- Plásticos extrusionados
- Yeso en polvo
- Ladrillos
- Películas de PVB
- Textiles
- Caucho granulado
- Pellets de polímero
- Vidrio reciclado
- Arenas y áridos
- Polvos de PVC
- Cerámica
- Fertilizantes
- Láminas de celulosa
- Papel
- Detergentes y jabones
- Minerales o menas metálicas
- Pólvora
- Biocombustibles
- Tabaco
- Madera
- Cartón ondulado
- Materiales
- Envases y contenedores alimentarios
- Paneles y tableros de partículas
- Tejas asfálticas


Gama de productos
Se han instalado miles de sensores MCT en muchas de las mayores plantas de fabricación industrial y alimentaria del mundo. Ayudan a los operarios a controlar la humedad con una precisión de una décima de porcentaje para cumplir siempre con las especificaciones del producto. El MCT utiliza tecnología NIR, ampliamente aceptada en diversos sectores para mediciones en línea de humedad, aceite u otros parámetros.
La serie MCT ha demostrado su eficacia en condiciones ambientales adversas para aplicaciones industriales o alimentarias. Está diseñada para durar, es fácil de instalar y prácticamente no requiere mantenimiento, ofreciendo resultados fiables y constantes durante años. Elija entre cuatro modelos según su aplicación.
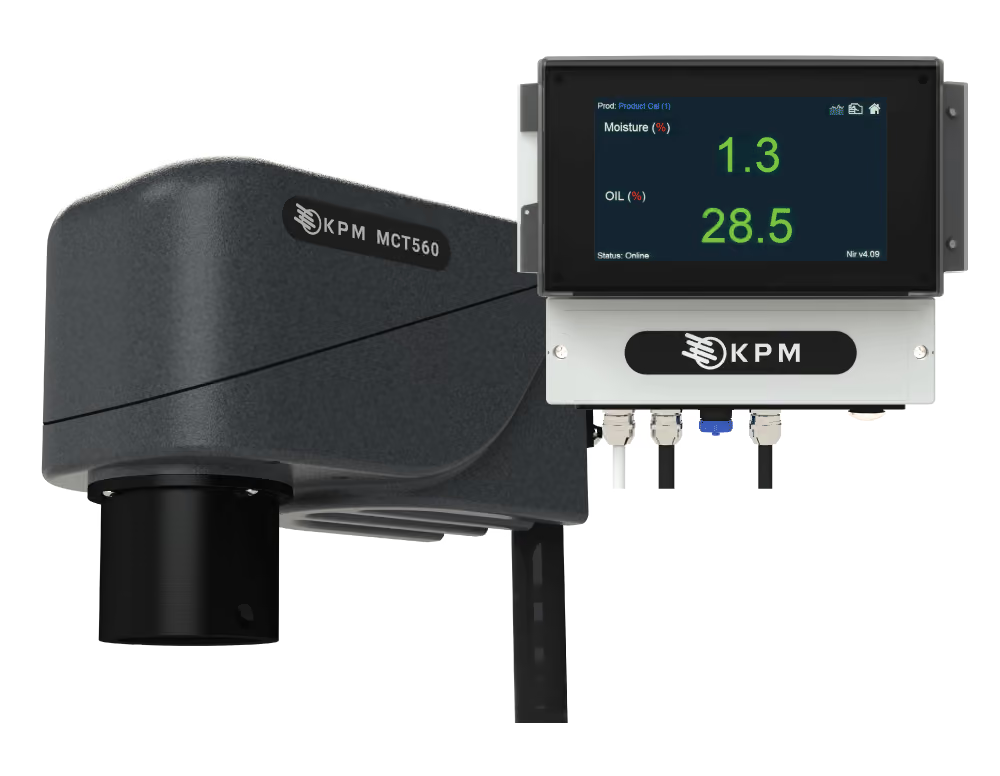
MCT560: diseñado para aplicaciones industriales
- Monitorización en proceso de humedad, aceite, peso de recubrimiento u otros parámetros
- Incluye las funciones avanzadas más recientes, como monitorización de la vida útil de la lámpara y del motor, alarma de vibración y más
- Carcasa de aluminio fundido con recubrimiento en polvo
- Interfaz de usuario de 178 mm (7 pulgadas) con grado de protección IP67 para entornos operativos exigentes
Cómo funciona
Tecnología probada para aplicaciones industriales y alimentarias
Los analizadores NIR de la serie MCT se integran en áreas clave del proceso de producción para supervisar continuamente las materias primas o controlar los procesos en la línea. Cada opción está diseñada para integrarse perfectamente sobre cintas transportadoras, transportadores de tornillo sin fin o tolvas y conductos para analizar la humedad, el aceite y otras mediciones en línea.

El proceso de escaneado de la serie MCT es sencillo pero fiable:
- La luz de la lámpara se dirige a través de un disco giratorio a 2000 rpm (hasta 6000 en los analizadores de la serie MCT560) que contiene filtros NIR seleccionados para la aplicación
- La luz NIR se dirige al producto que se está midiendo
- La luz reflejada por el producto es captada por un espejo dentro de la unidad y enfocada en un detector de sulfuro de plomo refrigerado por Peltier.
- La salida del detector es procesada por la placa de circuito inteligente integrada, que la compara con el haz de referencia interno. Esto se convierte entonces en un porcentaje de humedad, aceite y otros parámetros.
Análisis de activación de alta velocidad
Los modelos MCT566 y MCT569 permiten analizar productos segmentados en una cinta transportadora a máxima velocidad de línea. Gracias a este proceso, el sensor MCT566 o MCT569 solo proporciona mediciones cuando el producto está bajo el sensor, lo que hace que el sistema sea adecuado para aplicaciones con un flujo de producto no continuo. Las capacidades de activación de alta velocidad hacen que el MCT566 o el MCT569 sean ideales para medir el contenido de humedad y grasa en operaciones alimentarias de alto rendimiento, incluyendo:
- Galletas/Bizcochos
- Pasteles industriales
- Barritas de chocolate/Barritas de cereales
- Fideos envasados individualmente
- Productos porcionados liofilizados

Software

Todos los modelos de la serie MCT utilizan el software exclusivo para PC SensorVu basado en Windows®, que permite a los operarios introducir parámetros de configuración, realizar o ajustar calibraciones, seleccionar códigos de producto, examinar valores de diagnóstico internos y visualizar de forma remota las tendencias de humedad y temperatura. SensorVu también puede conectarse a varios analizadores de la serie MCT en una misma ubicación para la supervisión de múltiples sistemas.
Todos los modelos de la serie MCT utilizan el software exclusivo para PC SensorVu basado en Windows®, que permite a los operarios introducir parámetros de configuración, realizar o ajustar calibraciones, seleccionar códigos de producto, examinar valores de diagnóstico internos y visualizar de forma remota las tendencias de humedad y temperatura. SensorVu también puede conectarse a varios analizadores de la serie MCT en una misma ubicación para la supervisión de múltiples sistemas.
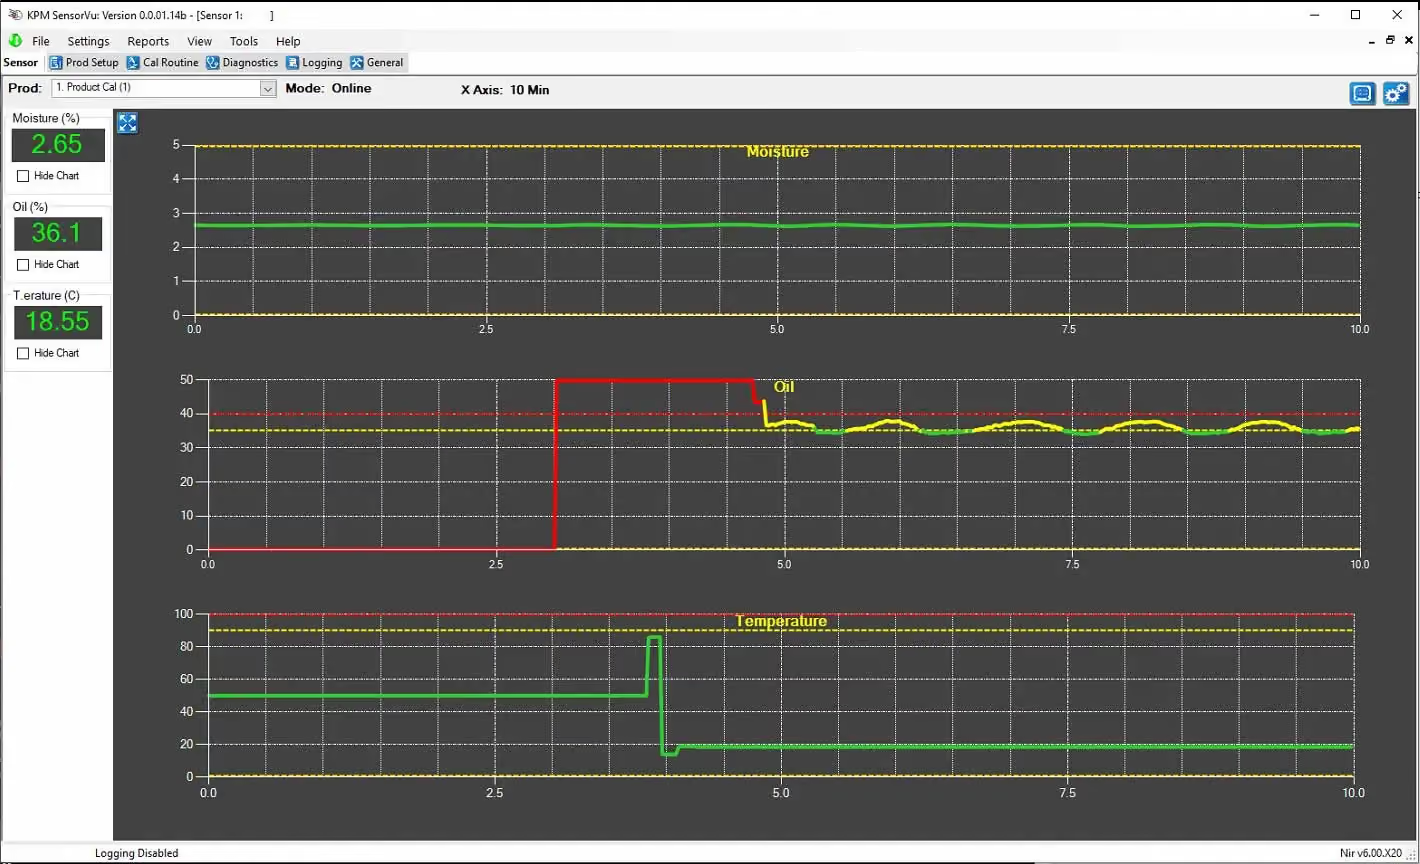
La pantalla de tendencias con capacidad de registro muestra los cambios en las lecturas del proceso en tiempo real.
La pantalla de tendencias con capacidad de registro muestra los cambios en las lecturas del proceso en tiempo real.
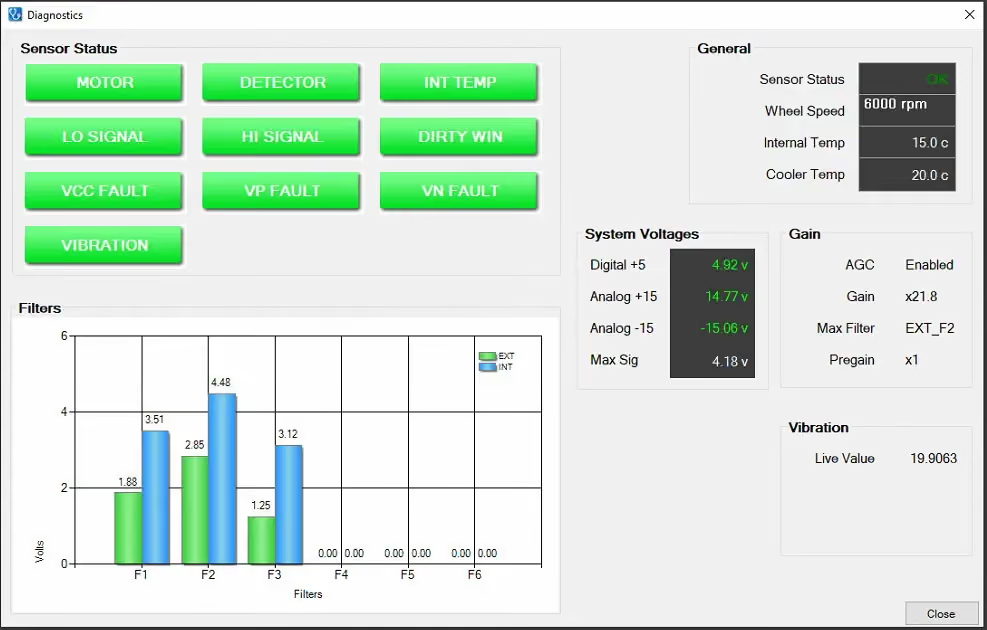
Consulta el estado y el rendimiento de los sensores mediante indicaciones sencillas.
Consulta el estado y el rendimiento de los sensores mediante indicaciones sencillas.
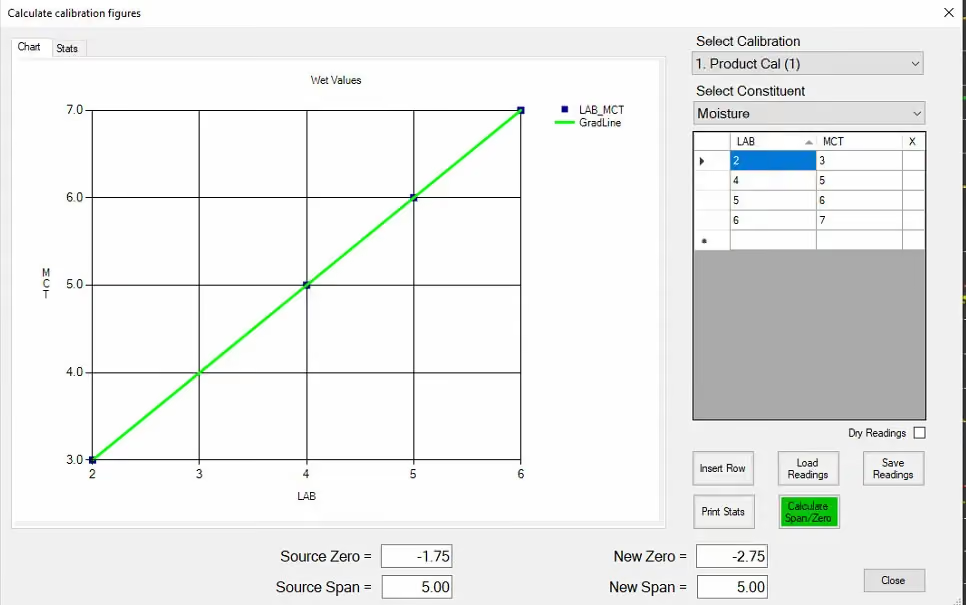
Rutina de calibración gráfica y sencilla para una configuración rápida de nuevos productos.
Rutina de calibración gráfica y sencilla para una configuración rápida de nuevos productos.
Especificaciones
MCT566 |
MCT569 |
MCT560 |
MCT460 |
|
|---|---|---|---|---|
| Target applications | General food | Industrial | ||
| Sensor enclosure | IP67 rated stainless steel | IP69 rated stainless steel | Powder coated cast aluminum | |
| Reading speed | Up to 99 readings/second | Up to 33 readings/second | ||
| High speed gating | Yes | No | ||
| Advanced features | Lamp life monitoring, motor life monitoring, vibration alarm | None | ||
| Product calibrations | 200 | 100 | ||
| Operator interface | 178 mm (7 in) touch screen (IP67) | 145 mm (5.7 in) touch screen | ||
| Communication options | USB, Ethernet TCP/IP, Ethernet IP, EtherCAT, ProfiNet, ProfiBus, Modbus TCP, DeviceNet, OPC-DDE Server | |||
| Measured NIR constituents | 1, 2 or 3 simultaneously | |||
| Moisture accuracy | +/- 0.1% | |||
| Resins, fats/oils accuracy | +/- 0.2% | |||
| Wet basis moisture range | Min. 0.1%, Max. 90% | |||
| Dry basis moisture range | Min. 0.1%, Max. 400% | |||
| Fats/oils range | Min. 0.1%, Max 50% | |||
| Transmitter/product distance | 200-450 mm (8-18 in) | |||
| Power inputs | 110 to 240V standard. 24VDC optional. | |||
| Outputs | 4-20mA, 0-10V (isolated), RS-232 & RS485 | |||
| Languages | 13 selectable languages | |||
| Cable | 3 m (10 ft) standard | |||
| Compliance | CE Certified (FCC CFR 47: Part 15: B: 2015, Industry Canada Interference-Causing Equipment Standard ICES-003: 2021) | |||
| Weight | 7.7 kg (17 lbs) | 23.6 kg (52 lbs) | 8.6 kg (19 lbs) | 8.6 kg (19 lbs) |
| Warranty | Two years parts/labor; Five years lamp replacement | Two years parts/labor; Three years lamp replacement | ||
Preguntas frecuentes
Los analizadores NIR son sensores no destructivos que controlan la humedad y la grasa en línea o a pie de línea durante la producción. Ofrecen diversas ventajas a los fabricantes de alimentos, como un mejor control de los procesos, una calidad de producto constante, ahorro de costes y un mayor cumplimiento de la normativa.
NIR son las siglas de infrarrojo cercano, una técnica analítica no destructiva que utiliza la luz para determinar la composición de los productos alimentarios. Los analizadores NIR emplean esta tecnología para analizar propiedades de los alimentos como el contenido de humedad, proteínas y grasas.
Para instalaciones de cintas transportadoras, los sensores de la serie MCT460 se montan idealmente a unos 250 mm del flujo de producto para permitir variaciones en la profundidad de la capa sobre la cinta.